Shandong Taixing Advanced Material Co., Ltd.
Nachricht

Was ist zu tun, wenn Antimontrioxid in Kunststoffen nicht gut dispergiert ist?

In der Praxis der VerwendungAntimontrioxid (Sb₂O₃)Bei der Flammschutzausrüstung von Kunststoffen ist die „ungleichmäßige Verteilung“ die größte Prozessherausforderung, die zu Schwankungen in der Flammschutzwirkung, einer Verschlechterung der mechanischen Materialeigenschaften und Erscheinungsbildfehlern bei Produkten führt. Bei diesem Problem handelt es sich nicht einfach nur um „unzureichendes Rühren“, sondern vielmehr um die grundlegende Diskrepanz zwischen den inhärenten physikalischen und chemischen Eigenschaften von Sb₂O₃ und der Polymermatrix. Dieser Artikel geht von der Essenz der Pulveragglomeration aus und erstellt eine mehrskalige systematische Lösung für die „rheologische Verarbeitung von Pulvertechnik zur Oberflächenmodifikation“.


I. Die Hauptursache des Dispersionsdilemmas: die „angeborenen Eigenschaften“ von Antimontrioxid

Um das Problem der Streuung zu lösen, muss zunächst verstanden werden, wie ihre drei inhärenten Eigenschaften eine gleichmäßige Streuung behindern:

1. Hohe Oberflächenenergie und starke Agglomerationsneigung:

·Sb₂O₃ hat als hochpolares anorganisches Oxid eine extrem hohe Oberflächenenergie (normalerweise >100 mJ/m²). Nach dem Prinzip der thermodynamischen Minimierung reduzieren feine Partikel ihre enorme Oberflächenenergie durch Agglomeration und bilden eine „weiche Agglomeration“, die von Van-der-Waals-Kräften dominiert wird, sowie eine „harte Agglomeration“, die durch chemische Bindung in Umgebungen mit hoher Temperatur und hoher Luftfeuchtigkeit entsteht.

·Seine primäre Partikelgröße liegt normalerweise zwischen 0,5 und 2,0 μm, aber die tatsächlich dem System hinzugefügten Aggregate sind mehrere zehn oder sogar hunderte Mikrometer groß.

2. Extrem hohe Dichte:

·Die tatsächliche Dichte von Sb₂O₃ beträgt 5,2-5,7 g/cm³, was mehr als dem Fünffachen der meisten Kunststoffharze (~1 g/cm³) entspricht. Beim Mischen der Schmelze kann ein erheblicher Dichteunterschied zu starker Schwerkraftabscheidung und zentrifugaler Delaminierung führen, insbesondere bei Schmelzen mit niedriger Viskosität oder bei Abschaltungen, was zu stark ungleichmäßigen Konzentrationen von Sb₂O₃ in der oberen und unteren Schicht führt.

3. Grenzflächeninkompatibilität mit organischen Polymeren:

·Die Grenzflächenspannung zwischen polaren und hydrophilen Sb₂O₃-Oberflächen und unpolaren oder schwach polaren organischen Polymeren (wie PP, PS, ABS) ist extrem hoch und die Verträglichkeit äußerst schlecht. Es ist schwierig, die Schmelze zu infiltrieren und Sb₂O₃-Aggregate einzukapseln, was zu isolierten „Inseln“ in der Matrix, schwacher Grenzflächenbindung, Spannungskonzentrationspunkten und Leistungsmängeln führt.


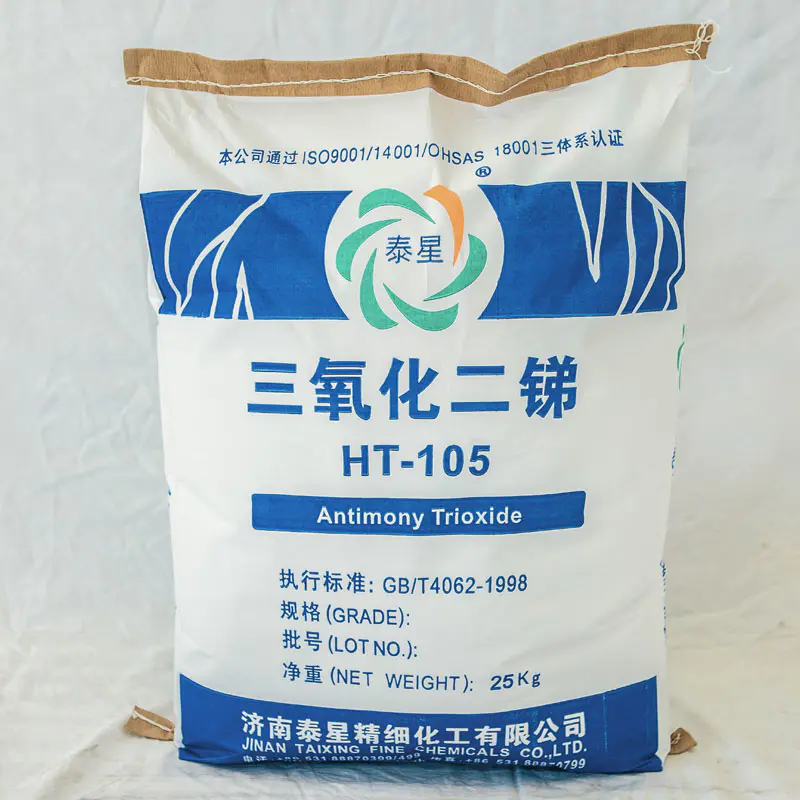
Antimony Trioxide


II. Systematische Lösung: Dreifache kollaborative Interventionsstrategie

Strategie 1: Chemische Oberflächenmodifizierung – Verringerung der Agglomerationstriebkraft von der Wurzel aus

Dabei handelt es sich um die wesentlichste und wirksamste Lösung, bei der die „hydrophile“ Oberfläche von Sb₂O₃ mithilfe von Haftvermittlern oder Tensiden in eine „oleophile“ Oberfläche umgewandelt wird.

1. Behandlung mit Silan-Haftvermittlern:

·Mechanismus: Es wird Aminosilan (wie KH-550) oder Epoxidsilan verwendet. Seine allgemeine Formel lautet Y-R-Si (OR') ∝. Nach der Hydrolyse des Siloxanendes werden stabile kovalente Si-O-M-Bindungen mit Hydroxylgruppen (M-OH) auf der Oberfläche von Sb₂O₃ gebildet; Das Ende der organischen funktionellen Gruppe (Y) ist mit der Polymermatrix kompatibel oder reaktiv.

·Wirkung: Reduziert die Oberflächenenergie des Pulvers erheblich, verbessert seine Benetzbarkeit mit dem Harz, schwächt die Agglomerationskraft zwischen Partikeln grundlegend und verbessert die Grenzflächenbindung.

2. Beschichtung aus oberflächenaktivem Mittel/Dispergiermittel:

·Mechanismus: Verwenden Sie Stearinsäure, einen Titanester-Haftvermittler oder ein Polymerdispergiermittel (z. B. Polyacrylat). Die hydrophilen Gruppen dieser Moleküle sind auf der Oberfläche von Sb₂O₃ verankert, und die hydrophoben langen Ketten erstrecken sich in Richtung der Harzmatrix und bilden eine sterische Hinderung, um zu verhindern, dass sich Partikel wieder annähern und aggregieren.

·Wirkung: Verbessert die Effizienz des Pulverzerfalls und die Dispersionsstabilität in der Schmelze, besonders geeignet für Systeme mit hoher Füllmenge.


Strategie 2: Pulvertechnik und Vordispergierung – Optimierung des Rohstoffeingangsstatus

Die Vorbehandlung der Rohstoffe vor dem Eintritt in die Hauptmischanlage ist ein entscheidender Schritt für den Erfolg.

1. Masterbatch-Technologie (sehr empfehlenswert):

· Bereiten Sie ein flammhemmendes Masterbatch vor, indem Sie eine hohe Konzentration vorextrudierenSb₂O₃(z. B. 70–80 %) mit Trägerharz mit hoher Fließfähigkeit und effizientem Dispersionsschmiersystem durch parallelen Doppelschneckenextruder in der gleichen Richtung.

·Vorteile:

·Dispersion vorwärts: Der schwierigste Prozess der Pulverzersetzung, Aggregation und anfänglichen Dispergierung wird in der Masterbatch-Vorbereitungsphase unter besseren Prozessbedingungen, wie z. B. höherer Scherung und spezielleren Schneckenkonfigurationen, abgeschlossen.

·Benutzerfreundlich: Endbenutzer müssen nur das Masterbatch mit dem Basisharz mischen, um eine sauberere Verarbeitung, genauere Messungen und letztlich eine hohe Dispersionsqualität mit guter Wiederholbarkeit zu erreichen.

2. Vormischen des Pulvers und „Vorbenetzung des flüssigen Additivs“:

·Mischen Sie im Hochgeschwindigkeitsmischer zunächst Sb₂O₃-Pulver mit einer kleinen Menge flüssigem Paraffin, Polyethylenwachs mit niedrigem Molekulargewicht oder Silikonöl als Benetzungsmittel, damit die Flüssigkeit in die Zwischenräume der Aggregate eindringen kann.

·Funktion: Partikel schmieren, Kohäsion verringern und anschließendes mechanisches Scheren ermöglichen, um Aggregate effizienter zu öffnen, anstatt sie in einen „Schneeball“ zu treiben.


Strategie 3: Optimierung der Prozessrheologie – Anwendung präziser „Trennkraft“ und „Verteilungskraft“

Selbst wenn die Rohstoffe modifiziert werden, hängt die endgültige Gleichmäßigkeit immer noch von der Dispersionsmischung und der Mischstärke der Verteilung ab, die von der Verarbeitungsausrüstung angewendet wird.

1. Wissenschaftlicher Entwurf der Schneckenkonfiguration für Doppelschneckenextruder:

·Zone für dispergiertes Mischen: Eine Zone mit starker Scherung, bestehend aus Knetblöcken und Anti-Threading-Elementen, wird nach dem Schmelzabschnitt eingerichtet. Der Winkel (z. B. 90°) und die Menge der Knetblöcke müssen auf der Grundlage der Viskosität des Systems genau berechnet werden, um eine ausreichend hohe lokale Scherspannung zum Aufbrechen der Aggregate zu erzeugen.

·Verteilte Mischzone: Nach dem Dispergieren der Mischzone werden zahnförmige Mischelemente (TME) oder Elemente mit großem Steigungsgewinde eingerichtet, um den Schmelzfluss ohne Anwendung übermäßiger Scherung häufig zu teilen und wieder zu vereinen, wodurch eine gleichmäßige Verteilung von Sb₂O₃ im Raum erreicht und lokale Konzentrationsgradienten beseitigt werden.

2. Hervorragende Ausgewogenheit der Prozessparameter:

·Temperatur: Stellen Sie sicher, dass die Schmelztemperatur moderat ist, damit die Harzviskosität in einem Bereich liegt, der Scherkräfte wirksam übertragen kann, ohne dass aufgrund der hohen Viskosität übermäßige Wärme entsteht.

·Schneckengeschwindigkeit und Zufuhrrate: Die Aufrechterhaltung eines hohen Verhältnisses des mechanischen Energieeintrags (SME) ist in der Regel für die Dispergierung vorteilhaft, es ist jedoch notwendig, übermäßige Scherung zu vermeiden, die zu einem Polymerabbau oder dazu führen kann, dass Sb₂O₃ aufgrund von Dichteunterschieden in Richtung der Zylinderwand „geschleudert“ wird.

·Vakuumabsaugung: Richten Sie nach dem Verteilungs-Mischabschnitt eine wirksame Vakuumabsaugung ein, um flüchtige Stoffe mit niedrigem Molekulargewicht zu entfernen, die durch Oberflächenmodifikatoren oder Schmiermittel erzeugt werden können, und um die Bildung von Blasen im Produkt zu vermeiden.


III. Das Bewertungssystem des Dispersionseffekts: vom Makro zum Mikro

·Makrobewertung: Stabilität der Flammschutzleistung des Produkts (Konsistenz der Probenahme und Prüfung aus mehreren Chargen und verschiedenen Standorten); Das Gleichgewicht der mechanischen Eigenschaften, insbesondere der Schlagfestigkeit.

·Mikroskopische Direktbeobachtung:

·Rasterelektronenmikroskop (REM): Beobachten Sie die spröde Bruchfläche des Produkts und bewerten Sie direkt den Agglomerationszustand, die Partikelgröße und die Grenzflächenbindung der Sb₂O₃-Partikel. Eine gleichmäßige Dispersion sollte sich durch die isolierte Einbettung nativer Partikel oder extrem kleiner Aggregate in die Harzmatrix äußern.

·Energiedispersive Röntgenspektroskopie (EDS)-Oberflächenscanning: Die Analyse der Oberflächenverteilung von Antimon (Sb)-Elementen, um ein visuelles Bild der Elementverteilung zu erhalten, ist der Goldstandard zur Bestimmung der makroskopischen Dispersionsgleichmäßigkeit.


Fazit: Von der passiven Verarbeitung zum aktiven Design

Das Dispersionsproblem vonAntimontrioxidin Kunststoffen ist eine typische mehrstufige Herausforderung, die von der Nanoskala (Oberflächenchemie) über die Mikroskala (Pulveragglomeration) bis zur makroskopischen Skala (Verarbeitungsströmungsfeld) reicht. Die Lösung liegt in einer systematischen ingenieurwissenschaftlichen Denkweise:

Einzelne Methoden (z. B. die einfache Erhöhung der Schneckendrehzahl) sind oft nur begrenzt wirksam und mit Nebenwirkungen verbunden. Die erfolgreiche Lösung besteht zwangsläufig darin, Sb₂O₃-Produkte mit geeigneter Oberflächenmodifikation aus der Quelle auszuwählen oder anzupassen; Einsatz von Vordispersionstechniken wie Masterbatch in der Zwischenstufe; In der letzten Verarbeitungsstufe werden maßgeschneiderte Schneckenkonfigurationen und Prozessfenster basierend auf rheologischen Erkenntnissen angewendet.

Für Verbundwerkstoffingenieure ist die Behandlung der Dispersion als Prozessvariable, die analysiert, entworfen und kontrolliert werden kann, und nicht als unlösbare chronische Krankheit, die Kernkompetenz für eine stabile Produktion von hochleistungsfähigen flammhemmenden Kunststoffprodukten, die Maximierung des synergistischen Effekts von Halogenantimon und die Reduzierung der Gesamtkosten. Leidet Ihre Produktion unter Leistungsschwankungen, die durch ungleichmäßige Dispersion von Antimontrioxid verursacht werden? Wir können eine Komplettlösung von oberflächenmodifizierten Pulvern/vordispergierten Masterbatches bis hin zur Prozessdiagnose und Schneckenkonfigurationsoptimierung für Ihre vorhandenen Anlagen anbieten und so eine kontrollierbare und sprunghafte Dispersionsqualität erreichen.

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren