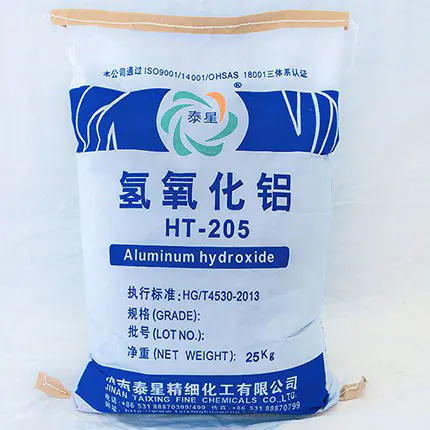
Kunststein (einschließlich Quarzstein und Mineralwerkstoffe) ist aufgrund seiner hervorragenden physikalischen Eigenschaften sowie seiner reichhaltigen dekorativen und ökologischen Eigenschaften zur gängigen Wahl auf dem Markt für hochwertige Dekorationsmaterialien geworden.Aluminiumhydroxid (ATH)ist ein wichtiger funktioneller Füllstoff und Flammschutzmittel in Kunststeinformulierungen, und seine physikalisch-chemischen Eigenschaften bestimmen direkt die Qualität und Wettbewerbsfähigkeit des Endprodukts auf dem Markt. Unter ihnen sind der Weißgrad und die Partikelgrößenverteilung die beiden wichtigsten und miteinander verbundenen technischen Parameter, die den ästhetischen Wert und die mechanische Leistung von Produkten in Bezug auf Optik und physikalische Mechanik tiefgreifend beeinflussen. In diesem Artikel werden die spezifischen Anforderungen und zugrunde liegenden Prinzipien von Aluminiumhydroxid für Kunststein aus materialwissenschaftlicher Sicht eingehend analysiert.
Der Weißgrad ist nicht einfach der Grad des Weißgrads, sondern ein quantitativer Indikator, der die Fähigkeit eines Materials, sichtbares Licht zu streuen, umfassend misst. Sein numerischer Wert bestimmt direkt die Reinheit, Lebendigkeit und Genauigkeit der späteren Einfärbung von Kunststein-Grundfarben.
·Weißgrad: Bei der Herstellung hochwertiger Kunststeine ist in der Regel ein Hunter-Weißgrad von mindestens 92 % für Aluminiumhydroxid erforderlich, mit einem Idealwert von über 94 %. Jede Erhöhung des Weißgrades um einen Prozentpunkt ist entscheidend für die Verbesserung der Farbe des Endprodukts.
·Farbtonkontrolle: Hochwertiges ATH sollte eine rein neutrale weiße Farbe aufweisen und Vergilbung (positiver B-Wert) oder Unschärfe (negativer B-Wert) vermeiden. Farbtonabweichungen können Chargenfarbunterschiede offenbaren oder die Farbwiedergabewirkung des Farbpulvers bei großflächiger Anwendung beeinträchtigen.
Der Weißgrad spiegelt im Wesentlichen das optische Verhalten von Pulveroberflächen wider:
·Reflexion und Streuung: Ein hoher Weißgrad entsteht durch die effiziente und gleichmäßige diffuse Reflexion (Streuung) des einfallenden sichtbaren Lichts (Wellenlänge ca. 400–700 nm).AluminiumhydroxidPartikel statt spiegelnder Reflexion oder Absorption. Dies erfordert eine extrem hohe chemische Reinheit des Materials selbst.
·Kontrolle von wichtigen Verunreinigungen: Spuren farbiger Metallionen sind der „Feind“ des Weißgrades.
·Eisen (Fe₂O₃): ist die kritischste limitierende Verunreinigung mit einem Gehalt typischerweise unter 30 ppm (0,003 %). Eisenionen absorbieren stark blaugrünes Licht, wodurch sich das Material gelbrot verfärbt.
·Andere Verunreinigungen wie Titan, Mangan und andere Übergangsmetallelemente müssen ebenfalls streng kontrolliert werden.
·Kristallstruktur und Oberflächenzustand: Eine vollständige und regelmäßige Kristallstruktur begünstigt die regelmäßige Lichtstreuung. Der Brennprozess (Steuerung des Dehydrierungsgrads) und die Oberflächenbehandlung (ob Verunreinigungen eingebracht werden) während des Produktionsprozesses haben einen direkten Einfluss auf den Weißgrad.
·Graue und dunkle Grundfarben: Es ist nicht möglich, High-End-Produkte herzustellen, die rein weiß und hell sind.
·Farbverzerrung: Das hinzugefügte Farbpulver muss mit der „weißen Leinwand“ der Basis gemischt werden. Eine Basis mit niedrigem Weißgrad und gemischten Farben kann die Zielfarbe verunreinigen, was zu einer ungenauen Farbanpassung und matten Farben führt.
·Chargenfarbunterschiede: Schwankungen im Weißgrad sind einer der Hauptgründe für sichtbare Farbunterschiede bei verschiedenen Produktchargen.
Die Partikelgröße und ihre Verteilung sind der Kern der Pulvertechnik und bestimmen das Füllverhalten, den Zustand der Grenzflächenbindung und die Mikrostruktur von Aluminiumhydroxid in Harzsystemen.
·Typischer Partikelgrößenbereich: Die mittlere Partikelgröße (D50) von Aluminiumhydroxid, das für Kunststeine (insbesondere Quarz) verwendet wird, liegt normalerweise zwischen 20 und 40 μm. Zu grob (>50 μm) kann leicht zu Oberflächenrauheit und sichtbaren Partikeln führen; Zu fein (<10 μm) erhöht die Viskosität erheblich, verringert die Füllmenge und kann zu Defekten aufgrund von Agglomeration führen.
·Partikelgrößenverteilung (PSD): Wichtiger als ein einzelner D50-Wert. Die ideale Verteilung ist entweder eine „enge Verteilung“ oder eine „angemessene Abstufung“.
·Enge Verteilung: Die konzentrierte Partikelgröße ist vorteilhaft für die Erzielung eines gleichmäßigen und gleichmäßigen Erscheinungsbilds und einer gleichmäßigen Leistung.
·Grobpartikeleffekt: Eine angemessene Menge grober Partikel kann als „Skelett“-Träger dienen, aber zu viele oder zu grobe Partikel können zu Spannungskonzentrationspunkten werden, die Festigkeit verringern und nach dem Polieren „Gruben“ oder „Sandlöcher“ bilden.
·Oberflächenbeschaffenheit und Verarbeitbarkeit:
·Eine gleichmäßige und mäßige Partikelgröße ist Voraussetzung für die Erzielung einer zarten und seidigen Textur auf der polierten Oberfläche von Kunststein.
·Eine angemessene Partikelgrößenverteilung kann die rheologischen Eigenschaften der Mischung optimieren und ihr eine gute Fließfähigkeit und Kompaktheit während der Vakuum-Vibrationskomprimierung ermöglichen, wodurch Delamination oder Blasen vermieden werden.
Für Kunststeinhersteller bei der AuswahlAluminiumhydroxidFüllstoffe, Weißgrad und Partikelgröße müssen als kompromisslose Kernindikatoren systematisch bewertet werden:
1. Priorisieren Sie die Sicherstellung eines hohen Weißgrads und einer hohen Reinheit: Weißgrad ≥ 92 % (High-End ≥ 97 %), mittlere Partikelgröße D50 = 5–50 μm (Hauptstrom 8–14 μm), gleichmäßige Partikelgrößenverteilung und strenge Kontrolle von Verunreinigungen sind die Kernanforderungen, die auf dem globalen Markt häufig verwendet werden.
2. Feinkörnige Analyse der Partikelgrößendaten: Sehen Sie sich nicht nur D50 an, sondern fordern Sie auch vollständige Partikelgrößenverteilungskurven an (vorzugsweise D10, D50, D90 usw.) und besprechen Sie mit Lieferanten das am besten geeignete Partikelgrößenschema auf der Grundlage ihrer eigenen Formel und Prozessausrüstungseigenschaften.