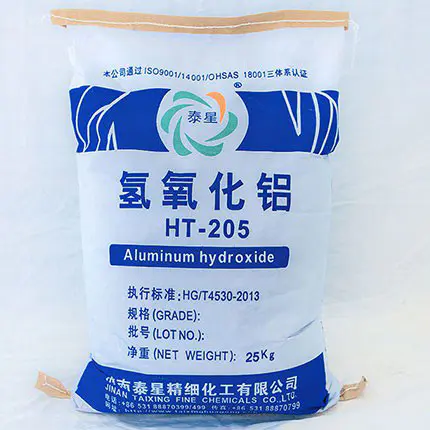
Aluminiumhydroxid (ATH)Als der am häufigsten verwendete halogenfreie flammhemmende Füllstoff in Epoxidharz, Gummi, Verbundwerkstoffen und elektronischen Dichtungsmaterialien bietet es zahlreiche Vorteile wie Flammhemmung, Rauchunterdrückung, Füllung, Isolierung und kontrollierbare Kosten. Es ist ein unverzichtbarer Funktionsbestandteil im globalen High-End-Materialsystem. In praktischen Anwendungen weist unmodifiziertes Aluminiumhydroxid jedoch eine schlechte Kompatibilität mit organischen Polymermatrizen, eine schwache Grenzflächenbindung, eine leichte Agglomeration aufgrund der hohen Füllung und deutlich reduzierte mechanische Eigenschaften des Systems auf, was lange Zeit die Produktstabilität und die Wettbewerbsfähigkeit auf dem internationalen Markt beeinträchtigt hat.
Die Oberflächenbehandlung ist der zentrale technologische Weg zur Lösung der oben genannten Probleme und gleichzeitig das wirksamste Mittel zur Verbesserung der Dispergierbarkeit, Benetzbarkeit, Kompatibilität, mechanischen Festigkeit, Wärmebeständigkeit und Langzeitzuverlässigkeit von Aluminiumhydroxid in Polymersystemen wie Epoxidharz.
Die Oberfläche von unmodifiziertem Aluminiumhydroxid ist reich an Hydroxylgruppen (-OH) und weist starke Polarität und hohe Oberflächenenergieeigenschaften auf. Es verfügt über natürliche Grenzflächenbarrieren mit organischen Matrizen niedriger Polarität wie Epoxidharzen und Elastomeren, die sich hauptsächlich in folgenden Erscheinungen manifestieren:
1. Schlechte Grenzflächenkompatibilität, leichte Agglomeration von Füllstoffen und Schwierigkeiten bei der gleichmäßigen Verteilung;
2. Das Harz kann die Oberfläche des Füllstoffs nicht vollständig benetzen, wodurch Hohlräume und Defekte an der Grenzfläche entstehen.
3. Unter äußerer Krafteinwirkung kann es zu einer Ablösung der Grenzfläche kommen, was zu Materialrissen und Sprödbrüchen führt.
4. Die Viskosität des Hochfüllsystems steigt stark an und die Verarbeitungsfließfähigkeit verschlechtert sich erheblich;
5. Zugfestigkeit, Biegefestigkeit und Schlagzähigkeit nehmen synchron ab, was den Anforderungen von High-End-Anwendungen nicht gerecht werden kann.
Diese Probleme führen direkt dazu, dass Produkte internationale Zertifizierungen wie UL, IEC, RoHS usw. nicht bestehen können, und sind auch die Hauptgründe dafür, dass gewöhnliches Aluminiumhydroxid nur schwer in die globale High-End-Lieferkette gelangt.
Der Kern der Oberflächenbehandlung von Aluminiumhydroxid ist die Grenzflächentechnik, die durch den Aufbau einer organischen Beschichtungsschicht auf molekularer Ebene auf der Oberfläche anorganischer Partikel drei Kernfunktionen erfüllt:
1. Reduzieren Sie die Oberflächenenergie, minimieren Sie die Selbstaggregation zwischen Partikeln und verbessern Sie die Gleichmäßigkeit der Dispersion.
2. Durch die Polaritätsanpassung wird die Hydrophilie des Füllstoffs in Oleophilie umgewandelt, wodurch er sehr gut mit der organischen Matrix kompatibel ist.
3. Grenzflächenüberbrückung, Bildung chemischer Bindungen zwischen Füllstoffen und Harzen zur Spannungsübertragung und Verbesserung der mechanischen Festigkeit.
Einfach ausgedrückt verwandelt die Oberflächenbehandlung Aluminiumhydroxid von „einfacher Füllung“ in „effektive Synergie“ und von „zerstörerischer Leistung“ in „verbesserte Leistung“.
Derzeit High-EndAluminiumhydroxidProdukte weltweit verwenden im Allgemeinen spezifische oder zusammengesetzte Oberflächenbehandlungsmittel. Verschiedene Systeme weisen erhebliche Unterschiede in der Kompatibilitätsverbesserung, der mechanischen Verbesserung und der Verarbeitungsfließfähigkeit auf. Im Folgenden sind die ausgereiftesten und stabilsten technischen Routen der Branche aufgeführt.
Silan-Haftvermittler ist die effektivste und am weitesten verbreitete Behandlungsmethode zur Verbesserung der Kompatibilität zwischen Aluminiumhydroxid und Epoxidharz und eignet sich besonders für High-End-Bereiche wie elektronische Dichtungen, Gussteile und kupferkaschierte Laminate.
Wirkmechanismus:
-Ein Ende des Silanmoleküls bildet eine stabile kovalente Bindung mit der Hydroxylgruppe auf der ATH-Oberfläche;
-Das andere Ende enthält funktionelle Gruppen wie Epoxid-, Amino- und Vinylgruppen, die direkt an der Härtungsreaktion des Epoxidharzes teilnehmen können;
-Bilden Sie an der Grenzfläche eine starke „molekulare Brücke“, die die Grenzflächenhaftung erheblich verbessert.
Verstärkungseffekt:
-Verbesserung der Kompatibilität und Dispergierbarkeit um mehr als 50 %;
-Erhöhung der Zug- und Biegefestigkeit um 20–40 %;
-Deutliche Verbesserung der Schlagzähigkeit ohne Rissbildung oder Sprödbruch;
-Bei hoher Füllung ist die Viskosität geringer und die Fließfähigkeit stabiler.
Titan- und Aluminiumester-Behandlungsmittel eignen sich für Verbundwerkstoffsysteme, die hohe Zugabemengen, niedrige Viskosität und starke Benetzbarkeit erfordern, und können die Grenzflächenschmierfähigkeit und die Verarbeitungsfließfähigkeit deutlich verbessern.
Wirkmechanismus:
-Eine molekulare Schichtbeschichtung reduziert die Reibung zwischen den Partikeln.
-Langkettige Struktur verflochten sich mit der Harzmatrix, um die Kompatibilität zu verbessern;
-Bildet keine starre Schnittstelle und sorgt für ein ausgewogenes Verhältnis zwischen Zähigkeit und Verarbeitbarkeit.
Verstärkungseffekt:
-Die Viskosität des Systems ist deutlich gesunken, wodurch höhere Füllgrade erreicht werden können;
-Gleichmäßig verteilt, ohne Aggregation oder Trennung;
-Die Materialoberfläche ist glatter und die Optik und Verarbeitbarkeit werden deutlich optimiert.
Die Behandlung mit hochverzweigten Polymerverbundwerkstoffen ist zur neuen Mainstream-Technologie für die weltweit besten Materialien geworden, die eine hohe Flammhemmung, einen hohen CTI, eine hohe Isolierung und eine hohe Zuverlässigkeit erfordern.
Wirkmechanismus:
-Die vielfach verzweigte Struktur sorgt für räumliche Behinderung und verhindert vollständig die Partikelaggregation;
-Hohe funktionelle Gruppendichte, stärkere und stabilere Grenzflächenbindung;
-Geringe Feuchtigkeitsaufnahme und geringe Dielektrizität, geeignet für hochwertige elektronische Geräte.
Verstärkungseffekt:
-Die Schnittstelle versagt auch in langfristig feuchten und heißen Umgebungen;
-Deutliche Verbesserung der Isolationsleistung und Spannungsfestigkeit;
-Erzielen Sie das optimale Gleichgewicht zwischen mechanischen Eigenschaften und Flammschutz.
Bei der Oberflächenbehandlung geht es nicht nur um „Mischen und Rühren“, sondern nur durch eine präzise Steuerung der Prozessbedingungen kann der Modifikationseffekt maximiert werden.
1. Präzise Kontrolle der Zugabemenge des Behandlungsmittels
Unzureichendes Behandlungsmittel → unvollständige Beschichtung;
Zu viel Behandlungsmittel → Auftreten einer freien Schicht an der Grenzfläche, wodurch die Härtungsfestigkeit und die Hitzebeständigkeit verringert werden.
Optimale Zugabemenge: 0,5 % - 2,0 % der Masse Aluminiumhydroxid.
2. Aktivierungstemperatur und -zeit
Unterschiedliche Behandlungsmittel entsprechen unterschiedlichen Aktivierungstemperaturen, um eine vollständige Bildung chemischer Bindungen anstelle einer physikalischen Adsorption sicherzustellen.
-Silan-Haftvermittler: 100 ℃ -150 ℃, 60-120 Minuten;
-Titanat/Aluminat: 80 ℃ -120 ℃, 30-60 Minuten.
3. Hohe gleichmäßige Streuung
Einsatz von Hochgeschwindigkeitsmisch-, Trockenbeschichtungs- und dynamischen Mahlprozessen, um sicherzustellen, dass jedes Aluminiumhydroxidpartikel gleichmäßig beschichtet ist und lokale Agglomeration verhindert wird.
4. Kontrolle eines niedrigen Feuchtigkeitsgehalts
Kontrollieren Sie den Feuchtigkeitsgehalt nach der Verarbeitung streng, um Probleme wie Aushärten, Schäumen und Verschlechterung der Isolierung des Epoxidharzes gemäß den internationalen Standards für elektronische Qualität zu vermeiden.
Nach professioneller Oberflächenbehandlung,AluminiumhydroxidDurch Zugabe von Epoxidharz können umfassende Leistungssteigerungen erzielt werden:
1. Deutliche Verbesserung der Verträglichkeit: keine Delamination, keine Ablagerungen, keine Agglomeration, hohe Füllung sorgt für gleichmäßige Stabilität;
2. Deutliche Verbesserung der mechanischen Eigenschaften: umfassende Verbesserung der Zugfestigkeit, Biegefestigkeit und Schlagzähigkeit, wodurch es weniger anfällig für Risse wird;
3. Stärkere Grenzflächenbindung: höhere Leistungserhaltung nach nasser Hitzealterung und Thermoschock;
4. Bessere Verarbeitungsflüssigkeit: niedrigere Viskosität, geeignet für automatisierte Versiegelungs-, Gieß- und Formprozesse;
5. Verbesserung der Isolierung und Zuverlässigkeit: Schnittstellenhohlräume werden reduziert, Spannungsfestigkeit, CTI-Wert und Langzeitstabilität erfüllen internationale High-End-Anforderungen;
6. Höhere Flammschutzwirkung: Durch die gleichmäßige Verteilung erfolgt eine synchronere thermische Zersetzung von ATH, was zu stabileren Flammschutz- und Rauchunterdrückungseffekten führt.
Die Oberflächenbehandlung von Aluminiumhydroxid ist die Kerntechnologie zur Verbesserung der Kompatibilität von Füllstoffen, der Grenzflächenbindungsfestigkeit, der mechanischen Eigenschaften des Systems, der Verarbeitungsfließfähigkeit und der Langzeitzuverlässigkeit. Durch wissenschaftliche Modifikationen wie Silan, Titanat und hyperverzweigte Polymere kann die Grenzflächenbarriere zwischen anorganischen Füllstoffen und organischen Matrizen grundlegend gelöst werden, wodurch hochfüllende, leistungsstarke, halogenfreie und umweltfreundliche Epoxidharzsysteme Wirklichkeit werden.
Auf dem zunehmend wettbewerbsintensiven globalen Markt für High-End-Materialien sind Aluminiumhydroxidprodukte mit stabilen, effizienten und standardisierten Oberflächenbehandlungstechnologien nicht nur der Schlüssel zur Verbesserung der Formel, sondern auch eine wichtige Unterstützung für Unternehmen, um internationale Märkte zu erschließen, Qualitätsdurchbrüche zu erzielen und langfristige Wettbewerbsfähigkeit aufzubauen.