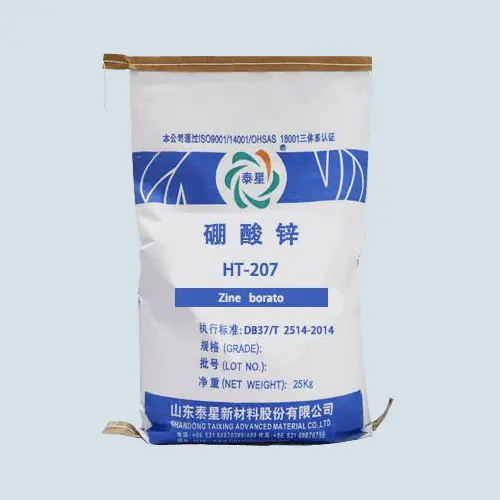
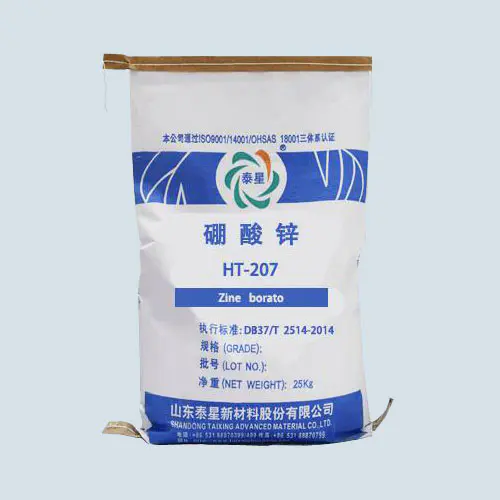
Auf der Suche nach kostengünstigeren, umweltfreundlicheren und multifunktionalen Flammschutzlösungen reicht ein einziges Flammschutzmittel nicht mehr aus, um die strengen Anforderungen zu erfüllen. Der Kernwert vonZinkborat (ZB)liegt in seiner hervorragenden „synergistischen“ Fähigkeit – es ist selbst nicht das stärkste Flammschutzmittel, kann aber als „chemischer Multiplikator“ und „Leistungsmodifikator“ wirken und mit verschiedenen Flammschutzmitteln einen synergistischen Effekt von „1+1>2“ erzeugen. In diesem Artikel wird der wissenschaftliche Mechanismus der Compoundierung typischer Flammschutzmittel wie Zinkborat mit Magnesiumhydroxid und rotem Phosphor systematisch analysiert und Optimierungsstrategien auf Basis verschiedener Polymersysteme bereitgestellt.
Um die Compoundierung zu verstehen, besteht der erste Schritt darin, die funktionellen Dimensionen von Zinkborat in verschiedenen Szenarien zu klären:
1. Wechselwirkung in der Gasphase: In halogenhaltigen Systemen werden ZnCl₂ und andere Substanzen durch die „Halogen-Zink“-Reaktion erzeugt, wodurch das Einfangen freier Radikale in der Gasphase verbessert wird.
2. Effekt der kondensierten Phase: Schmelzen, um eine glasartige Überzugsschicht zu bilden, die Karbonisierung fördert, die Kohleschicht stabilisiert und Rauchpartikel physikalisch einfängt (Kernrauchunterdrückungsmechanismus).
3. Katalytische Wirkung: Seine Zersetzungsprodukte können die Dehydrierung und Vernetzung von Polymeren katalysieren und so die Graphitisierung von Kohlenstoffschichten fördern.
4. Füllstofffunktion: Als anorganischer Füllstoff sorgt es für grundlegende Verdünnungs- und thermische Stabilitätseffekte.
Auf dieser Grundlage besteht die Verbindungslogik mit verschiedenen Flammschutzmitteln tatsächlich in funktionaler Komplementarität und räumlich-zeitlicher Synergie.
1. Tiefgreifende Analyse des Kooperationsmechanismus
Die Synergie zwischen ATH/MDH und ZB ist ein klassischer, halogenfreier, raucharmer Weg mit einem klaren und effizienten Mechanismus.
·Temperatursynergie (Zeitdimensionsrelais):
·Die Zersetzungstemperatur von ATH/MDH ist relativ niedrig (~200 °C für ATH, ~340 °C für MDH), und seine endotherme Dehydratisierung kann das Substrat frühzeitig abkühlen, die Zersetzung unterdrücken und Wasserdampf freisetzen, um brennbare Gase zu verdünnen.
·Die Zersetzung und das Schmelzen vonZinkborattreten bei höheren Temperaturen auf (anfänglich ~290 ℃, Hauptreaktion ~350-500 ℃). Wenn der ATH/MDH-Effekt schwächer wird, beginnt ZB seine Rolle beim Einschmelzen in Glas und bei der Katalyse der Kohlenstoffbildung auszuüben.
·Nettoeffekt: Die Synergie der beiden erweitert die wirksamen Flammschutz- und Rauchunterdrückungseffekte auf einen größeren Temperaturbereich und deckt den gesamten Prozess des Polymers von der anfänglichen Zersetzung bis zur intensiven Verbrennung ab.
·Kohäsive Synergie (komplementäre räumliche Dimensionen):
·Nach der ATH/MDH-Zersetzung entsteht poröses Al₂O₃ oder MgO, das das Gerüst bildet, aber nicht über die Festigkeit der Kohlenstoffschicht verfügt.
·Der durch ZB-Schmelzen gebildete Glaskörper kann in diese Metalloxidgerüste fließen, eindringen und sich um sie wickeln, wodurch eine starke, dichte und keramikartige Verbundkohlenstoffschicht entsteht. Die Wärmedämmwirkung ist deutlich besser als bei der Einzelverwendung.
·Synergie bei der Rauchunterdrückung: Die hervorragende Fähigkeit von ZB zur Rauchunterdrückung ergänzt direkt den Mangel des ATH/MDH-Systems bei der Unterdrückung von schwarzem Rauch.
2. Optimierung von Compoundierungsstrategien und Anwendungsvorschlägen
·Der optimale Verhältnisbereich: Bei Polyolefin- (wie PP, PE) oder EVA-Kabelmaterialien beträgt das typische Massenverhältnis von ZB zu MDH/ATH 1:4 bis 1:10. Beispielsweise kann eine halogenfreie EVA-Flammschutzformel mit einem Gesamtzusatz von 150 phr 120 phr MDH + 15 phr ZB + 15 phr andere Synergisten verwenden.
·Anpassung der Partikelgröße: Es wird empfohlen, ultrafeines oder oberflächenbehandeltes MDH/ATH in Kombination mit ultrafeinem ZB zu verwenden, um eine bessere Dispersion und Grenzflächenbindung zu erreichen.
·Anwendbares System: Besonders geeignet für Bereiche mit strengen Anforderungen an geringe Rauchentwicklung und Halogenfreiheit, wie Drähte und Kabel, Polyolefin-Spritzgussteile, Gummiprodukte usw.
Roter Phosphor ist ein wirksames Flammschutzmittel auf Phosphorbasis, weist jedoch Probleme wie Farbe, Feuchtigkeitsaufnahme und Sicherheitsrisiken bei der Verarbeitung auf. Durch die Kombination mit ZB kann die Gesamtleistung deutlich optimiert werden.
1. Tiefgreifende Analyse des Kooperationsmechanismus
·Chemische Synergie von Phosphor, Zink und Bor:
·Roter Phosphor verbrennt und oxidiert und erzeugt Phosphorsäuresubstanzen wie P₂O₅, was ihn zu einem starken Dehydratisierungsmittel und Katalysator für die Kohlenstoffbildung macht.
·Das Vorhandensein von ZB kann mit Phosphoroxiden reagieren und Bor-Phosphor-Zink-Verbundglasphasen bilden. Diese Glasphase weist eine niedrigere Viskosität, eine höhere thermische Stabilität und eine bessere Abdeckung auf, wodurch eine dichtere und schützendere expandierte Kohlenstoffschicht gebildet werden kann.
·Diese chemische Kopplung verbessert die Qualität, Festigkeit und Isolationseffizienz der Kohlenstoffschicht erheblich und erreicht die Kombination aus „effizienter Katalyse“ und „hochwertiger Karbonisierung“.
·Hemmung giftiger Gase: Studien haben gezeigt, dass ZB die geringe Menge an Phosphin (PH₃), die bei der Verbrennung von rotem Phosphor entstehen kann, wirksam unterdrücken und so die Umweltfreundlichkeit des Systems verbessern kann.
·Verbesserung der Farb- und Verarbeitungssicherheit: ZB kann als weißes Pulver die dunkle Farbe von rotem Phosphor teilweise neutralisieren; Seine inerte Hülle kann außerdem roten Phosphor während der Verarbeitung teilweise isolieren und so die Sicherheit erhöhen.
2. Optimierung von Compoundierungsstrategien und Anwendungsvorschlägen
·Der optimale Verhältnisbereich: In technischen Kunststoffen wie PA und PBT beträgt das Mischungsverhältnis von ZB und mikroverkapseltem rotem Phosphor (MRP) normalerweise 1:1 bis 1:3. Um beispielsweise UL94 V-0 in PA66 zu erreichen, kann eine synergistische Kombination aus 10 phr MRP + 5 phr ZB verwendet werden, die im Vergleich zur Verwendung einer höheren Dosis an rotem Phosphor allein Vorteile in Bezug auf Farbe, elektrische Eigenschaften und mechanische Eigenschaften bietet.
·In Kombination mit dem kompletten Expansionssystem (IFR): Im PP-Expansionssystem kann ZB als „Synergist im Synergist“ dienen. Im klassischen ternären APP-PER-MEL-System kann die Zugabe von 3–8 phr ZB Folgendes bewirken:
1. Verbessern Sie die Wasserbeständigkeit der App (noch besser, wenn Sie MC-APP verwenden).
2. Erhöhen Sie die Festigkeit der Kohlenstoffschicht, um zu verhindern, dass die expandierte Kohlenstoffschicht während der Verbrennung durch den Luftstrom weggeblasen wird.
3. Reduzieren Sie die Rauchentwicklung des Systems erheblich. Bilden Sie ein quaternäres effizientes APP-PER-MEL-ZB-System.
1. Tiefgreifende Analyse des Kooperationsmechanismus
·Direkte Synergie mit Halogenen: Wie bereits erwähnt, kann ZB mit Halogenwasserstoffen reagieren, um ZnX₂ zu erzeugen, einen stärkeren Lewis-Säure-Katalysator, der die Dehalogenierung von Halogenwasserstoffen katalysiert und die Vernetzung zu Kohlenstoff in PVC und anderen Systemen fördert, wodurch eine effiziente Rauchunterdrückung erreicht wird.
·Teilweiser Ersatz von Antimontrioxid: Im Brom-Antimon-System kann ZB 20–50 % Sb₂O₃ ersetzen. Der Mechanismus besteht darin, dass ZB den Verlust der Flammschutzwirkung in der Gasphase teilweise durch die Wirkung in der kondensierten Phase (Karbonisierung, Rauchunterdrückung) kompensiert und gleichzeitig umfassende Vorteile wie eine verbesserte Rauchunterdrückung, verringerte Toxizität und Kostenoptimierung mit sich bringt. Dies ist derzeit einer der gängigsten technologischen Wege zur Antimonreduktion.
2. Optimieren Sie die Compoundierungsstrategie
·Im auf Brom basierenden Flammschutzsystem aus HIPS/ABS/PP kann 1/3 bis 1/2 der ursprünglichen Sb₂O₃-Dosierung durch eine gleiche oder etwas höhere (z. B. das 1,2-fache) Menge an ZB ersetzt werden.
·Es ist notwendig, die Auswirkungen auf die Materialfarbe, die elektrischen Eigenschaften und die Schlagfestigkeit zu bewerten und Optimierungsanpassungen vorzunehmen.
1. Designprozess
Klären Sie die Matrix und das Ziel (z. B. PA66, V-0, raucharm) → Wählen Sie das Hauptflammschutzmittel (z. B. MRP) aus → Wählen Sie den Synergisten (ZB) basierend auf dem Mechanismus aus → Optimieren Sie das Verhältnis durch DOE-Versuchsdesign → Überprüfen Sie die umfassende Leistung
2. Wichtige Leistungsvalidierungsindikatoren
·Flammhemmung: UL94-Klasse LOI, Kegelkalorimetrie (HRR, THR).
·Rauchunterdrückung: Rauchdichtetest (ASTM E662/ISO 5659-2), Kegelkalorimetrie (SPR, TSR).
·Qualität der Kohlenstoffschicht: Analyse der makroskopischen Morphologie und der SEM-Mikrostruktur des Restkohlenstoffs.
·Umfassende Leistung: mechanische Eigenschaften (Schlag, Zugfestigkeit), elektrische Eigenschaften (CTI), Verarbeitungsfließfähigkeit.
Die erfolgreiche Verbindung von Zinkborat mit verschiedenen Flammschutzmitteln ist nicht einfach eine physikalische Mischung, sondern eine präzise „chemische Programmierung“, die auf einem tiefen Verständnis des chemischen Verhaltens jeder Komponente in verschiedenen Verbrennungsstadien (Temperatur) und verschiedenen Wirkungszonen (Gasphase/kondensierte Phase) basiert.
·In Kombination mit ATH/MDH handelt es sich um ein „Zeitrelais“ und eine „strukturelle Verbesserung“.
·In Kombination mit dem roten Phosphor/Phosphor-Stickstoff-System handelt es sich um eine „chemische Kopplung“ und „Steigerung der Karbonisierungseffizienz“.
·Verbindung mit Antimonhalogenidsystem ist eine „funktionale Ergänzung“ und „Umweltreduzierung“.
Die Entwicklung hochleistungsfähiger flammhemmender Materialien wird in der Zukunft zwangsläufig ein kollaboratives System aus mehreren Komponenten und Mechanismen sein.ZinkboratMit seiner einzigartigen Multifunktionalität wird es zu einem unverzichtbaren Schlüsselknoten in diesem kollaborativen Netzwerk. Für Materialingenieure bedeutet die Beherrschung der Compoundierungswissenschaft, dass sie in der Lage sind, die nächste Generation von Materialien zu entwickeln, die die strengsten Sicherheitsstandards und umfassenden Leistungsanforderungen bei geringeren Kosten und umweltfreundlicheren Lösungen erfüllen.
Suchen Sie die optimale Lösung zur Flammhemmung ohne oder mit niedrigem Halogengehalt für bestimmte Polymersysteme wie PP-, PA- oder EVA-Kabelmaterialien? Wir können maßgeschneiderte Formelentwicklungsdienste auf Basis der synergistischen Zinkborat-Technologie anbieten. Durch systematische Versuchsplanung und Leistungstests können wir das optimale Mischungsverhältnis mit ATH, rotem Phosphor oder anderen Flammschutzmitteln genau bestimmen und so das optimale Gleichgewicht zwischen Leistung und Kosten erreichen.