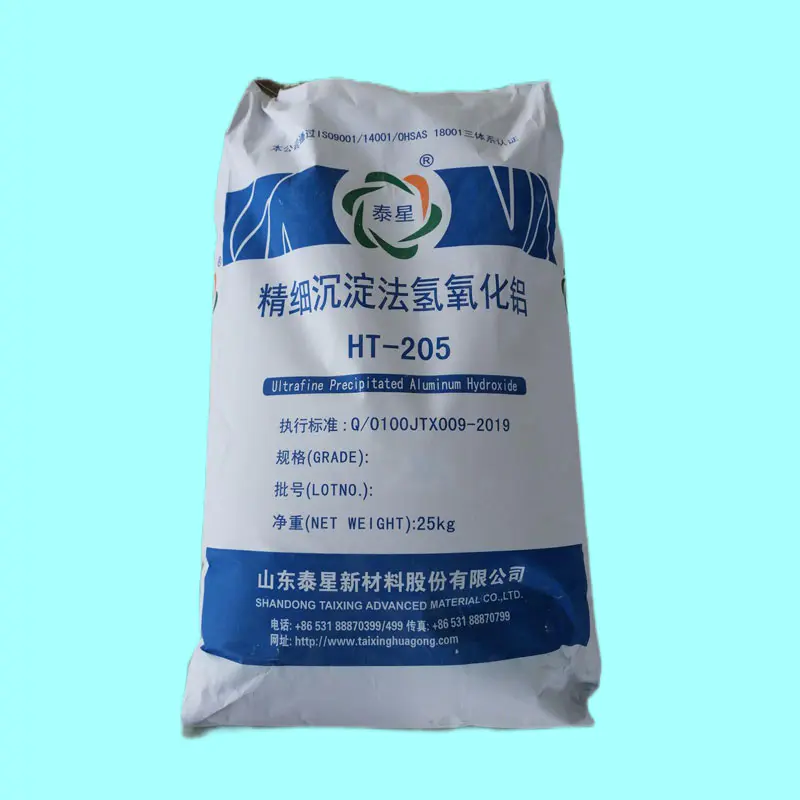
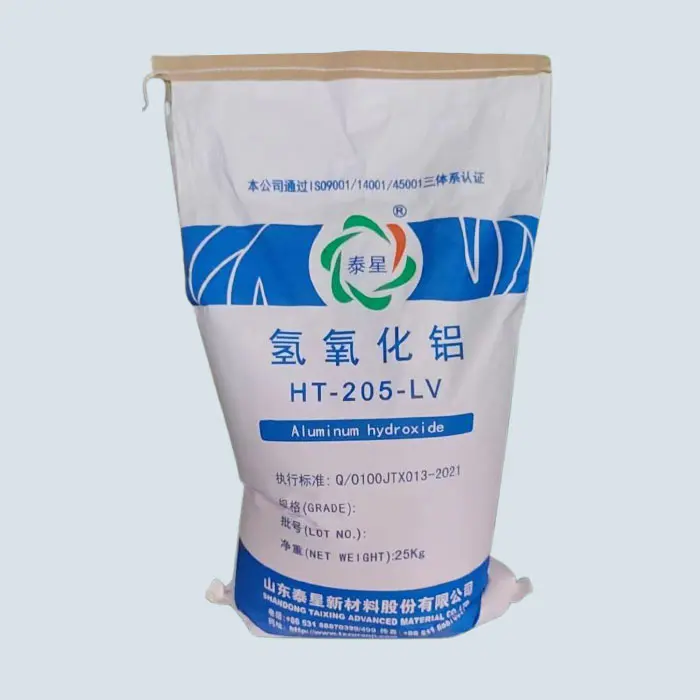
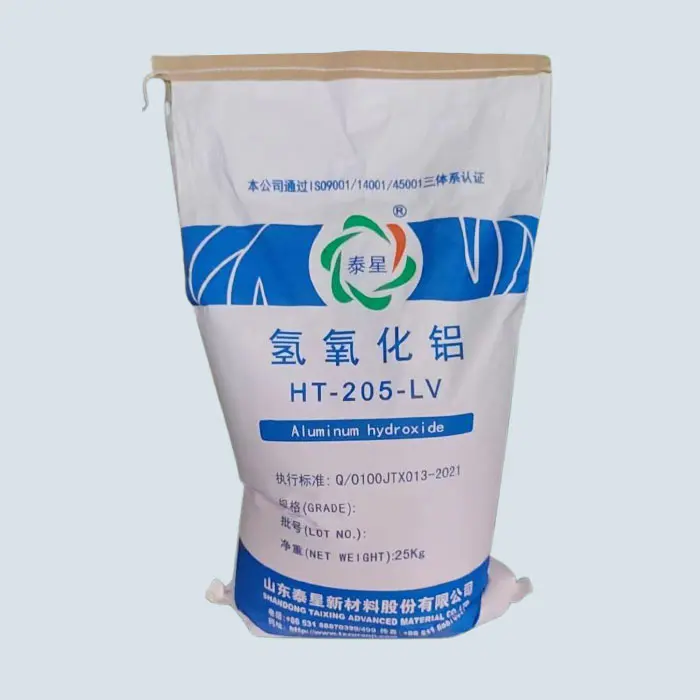
Chemisch synthetisiertes Aluminiumhydroxid (CSAH) ist ein leistungsstarkes anorganisches Funktionsmaterial (chemische Formel Al(OH)₃), das durch den integrierten Präzisionssyntheseprozess „Sol-Gel-gekoppelter Mikroreaktor + Gradientenkristallisationsreinigung + funktionelle In-situ-Modifikation“ hergestellt wird. Sein Hauptvorteil besteht darin, eine „dreifache Kontrolle auf molekularer Ebene“ zu erreichen – die Reinheit von Al(OH)₃ beträgt mehr als 99,99 %, die Partikelgröße kann im Bereich von 0,1–10 μm präzise angepasst werden und die Pfropfrate funktioneller Gruppen beträgt ≥ 98 %. Mit der synergistischen Wirkung einer präzisen chemischen Synthese und einem intrinsischen Flammschutzmechanismus weist es eine herausragende Leistung auf, die über die von natürlichen Mineralien oder dem Nebenprodukt Aluminiumhydroxid hinausgeht.
Die chemische Synthese von Aluminiumhydroxid hat die Branchenfesseln der „geringen Reinheit natürlicher Rohstoffe und großer Leistungsschwankungen“ vollständig durchbrochen. Seine Verwendungsrate in elektronischen Keramiken, neuen Energiebatterien, High-End-Flammschutzmitteln, Biomedizin und anderen Bereichen nimmt von Jahr zu Jahr zu und eignet sich besonders für High-End-Fertigungsszenarien mit strengen Anforderungen an den Verunreinigungsgehalt, die Einheitlichkeit der Partikelgröße und die funktionale Anpassungsfähigkeit. Es ist zum Kernmaterial für nachgelagerte Unternehmen geworden, um eine Umstellung der Produktleistung und eine Importsubstitution zu erreichen.
Suchanpassung: Natürliches Aluminiumhydroxid mit unzureichender Reinheit und instabiler Leistung? Der chemische Syntheseprozess erreicht eine hohe Reinheit von 99,99 % und eine Partikelgrößenkontrolle von ±0,1 μm und erfüllt damit die strengen Anforderungen elektronischer Anwendungen!
1. Sol-Gel-gekoppelte Mikroreaktortechnologie: präzise Synthese auf molekularer Ebene
-Ultra kontrollierbare Reinheit: Unter Verwendung von hochreinem Aluminiumoxid (99,999 %) als Vorläufer erreicht die Reinheit von Al(OH)₃ 99,99 %, Fe₂O₃ ≤ 5 ppm, SiO₂ ≤ 8 ppm, Na₂O ≤ 10 ppm, und der Gesamtverunreinigungsgehalt beträgt durch die integrierte Hydrolyse-Kondensations-Kristallisationsreaktion die Einführung von Verunreinigungen in natürlichen Mineralquellen vollständig vermieden wird ≤ 30 ppm, weit mehr als Nebenprodukte in Industriequalität (Verunreinigungsgehalt ≥ 500 ppm);
-Präzise Anpassung der Partikelgröße: Durch Anpassen der Solkonzentration, des pH-Werts und der Mikroreaktor-Durchflussrate kann die Partikelgröße kontinuierlich im Bereich von 0,1–10 μm eingestellt werden, mit einem D50-Schwankungsbereich von ≤ ± 0,1 μm und einem Spannenwert von ≤ 0,7 (Branchendurchschnitt ≥ 1,2), wodurch alle Szenarioanforderungen von Nanobeschichtungen bis hin zu makroflammhemmenden Füllstoffen erfüllt werden;
-Gleichmäßige Kristallstruktur: Erzeugt eine einzelne Trihydrat-Aluminiumoxid-Kristallform mit einer Kristallintegrität von ≥ 98 %, einer stabilen spezifischen Oberfläche zwischen 8 und 60 m²/g (kann präzise gesteuert werden), einer thermischen Zersetzungstemperaturschwankung von ≤ ± 2 °C und einer Chargenkonsistenz der Flammschutzleistung von 99,6 %.
Suchanpassung: Benötigen Sie Aluminiumhydroxid mit einer bestimmten Partikelgröße? Die chemische Synthese ermöglicht eine kontinuierliche Anpassung von 0,1–10 μm mit einem Span-Wert ≤ 0,7 und erfüllt so differenzierte Anforderungen wie Präzisionsbeschichtungen und elektronische Verpackungen!
2. Gradientenkristallisations-Reinigungstechnologie: ultimative Kontrolle von Verunreinigungen und Ionenrückständen
Der integrierte Prozess „Protonenaustauschmembran-Reinigung + mehrstufige Rekristallisation“ wird eingesetzt, um eine gründliche Entfernung von Verunreinigungsionen und Spurenschadstoffen zu erreichen und Reinheitsstandards in elektronischer und pharmazeutischer Qualität zu erreichen:
-Strenge Einhaltung der Schwermetallnormen: Cd≤0,0002 %,Hg≤0,0002 %,As≤0,0004 %, Gesamtschwermetallgehalt ≤ 100 ppm, in Übereinstimmung mit den Beschränkungsanforderungen des EU-REACH-Anhangs XVII und den Biokompatibilitätsstandards für pharmazeutische Zwecke (ISO 10993);
-Extrem niedrige Ionenrückstände: Chloridionengehalt < 10 ppm, Sulfatgehalt ≤ 1,0 %, Alkalimetallcarbonatgehalt nahe Null, wodurch Polymerabbau oder Gerätekorrosion während der Hochtemperaturverarbeitung vermieden werden;
-Hervorragende Klarheit der Lösung: Die Trübung der verdünnten Lösung nach der Auflösung in Salzsäure beträgt ≤ Standardlösung Nr. 2 und die Farbe ist ≤ grünlich-gelbe Standardlösung Nr. 1, wodurch sichergestellt wird, dass bei der Anwendung in hochwertigen Beschichtungen und Klebstoffen für elektronische Verpackungen keine Erscheinungsbildfehler auftreten.
3. Funktionelles In-situ-Modifikationssystem: Erreichen der Schnittstellenkompatibilität auf molekularer Ebene
Wir durchbrechen die traditionellen Nachteile einer ungleichmäßigen Beschichtung und einer schwachen Haftung nach der Modifikation und übernehmen innovativ den Prozess der „Synthese-Modifikationsintegration“, der die Pfropfung funktioneller Gruppen während des Kristallisationsprozesses synchron abschließt. Der Kernvorteil kann als „dreifache synergistische Effizienzsteigerung“ bezeichnet werden:
-Hohe funktionelle Pfropfrate: Der Modifikator bildet kovalente Bindungen mit den Hydroxylgruppen auf der Oberfläche der Partikel, mit einer Pfropfrate von ≥ 98 %, einem Aktivierungsindex von ≥ 99 %, einem auf 115 ° erhöhten Wasserkontaktwinkel, einer Feuchtigkeitsabsorptionsrate ≤ 0,08 % und keiner sekundären Agglomeration nach 96 Stunden Lagerung;
-Starke Grenzflächenhaftung: Scherfestigkeit der Grenzfläche um das 2,5-fache erhöht, Beibehaltung der Zugfestigkeit ≥ 92 % bei 60 % Füllung, Schlagzähigkeit um 40 % erhöht, wodurch das Problem der durch hohe Füllung verursachten Sprödigkeit vollständig gelöst wird;
-Anpassung der Funktionen nach Bedarf: Entwicklung von vier Hauptmodifikationssystemen – Silan-Titanat-Verbundmodifikation (geeignet für Polyolefine), synergistische Modifikation mit organischem Phosphor (Flammschutz und Effizienzsteigerung), hydrophile Modifikation (geeignet für wasserbasierte Systeme) und Wärmeleitfähigkeitsmodifikation (Wärmeleitfähigkeit ≥ 1,5 W/(m · K)), um unterschiedliche Substratanforderungen genau zu erfüllen.
Suchanpassung: Erfordern unterschiedliche Polymersubstrate ausschließlich Aluminiumhydroxid? Das funktionelle In-situ-Modifikationssystem erreicht eine präzise Anpassung und gleicht Dispergierbarkeit und Anwendungsleistung aus!
4. KI-gesteuerte Kristallisationsprozesskontrolle: Gewährleistung der Chargenstabilität
Mithilfe eines intelligenten KI-Steuerungssystems können Sie den pH-Wert, den Temperaturgradienten und die Viskosität der Aufschlämmung während des Reaktionsprozesses in Echtzeit überwachen, Reaktionsparameter dynamisch anpassen und eine digitale Regelung des Kristallisationsprozesses erreichen:
-Ausgezeichnete Chargenkonsistenz: Der Chargenschwankungskoeffizient (CV) der wichtigsten Leistungsindikatoren (Reinheit, Partikelgröße, spezifische Oberfläche) des Produkts liegt ≤ 3 %, weit unter dem Branchendurchschnitt (≥ 8 %), und die Qualifikationsrate des Endprodukts erreicht 99,8 %;
-Verbesserung der Prozesseffizienz: Durch die Optimierung der Parameter der Reaktionskinetik durch KI-Algorithmen wird der Produktionszyklus um 25 % verkürzt und der Energieverbrauch pro Produkteinheit um 30 % gesenkt, was es im Vergleich zu herkömmlichen Syntheseverfahren umweltfreundlicher macht;
-Genaue Leistungsvorhersage: Basierend auf Big Data wird ein Leistungsvorhersagemodell erstellt, mit dem synthetische Parameter schnell an die Kundenanforderungen angepasst werden können. Der Produktentwicklungszyklus wird von 18 Monaten auf 6 Monate verkürzt.
5. Grüner Syntheseprozess mit geschlossenem Kreislauf: im Einklang mit der Dual-Carbon-Strategie und der Einhaltung von Umweltvorschriften
Bauen Sie ein umweltfreundliches Produktionssystem mit „Abwärmerückgewinnung aus geschlossenem Wassersystem mit grünem Elektroantrieb“ auf, um während des gesamten Lebenszyklus einen kohlenstoffarmen und umweltschonenden Schutz zu erreichen:
-Hohe Ressourcennutzungsrate: Wasserressourcen-Wiederverwendungsrate ≥ 95 %, Aluminium-Rohstoffumwandlungsrate erreicht 99,5 %, keine feste Abfallentsorgung, Produktwasserverbrauch pro Einheit ≤ 0,8 m³/t;
-Erhebliche Reduzierung des Energieverbrauchs: Durch den Einsatz der Wärmepumpentrocknungs- und Abwärmerückgewinnungstechnologie wurde der Gesamtenergieverbrauch pro Produkteinheit auf unter 1,3 t SKE/t gesenkt, was 22 % weniger als bei herkömmlichen Verfahren ist;
-Umweltfreundliche und schadstofffreie Emissionen: Der Produktionsprozess weist keine Staub- oder VOC-Emissionen auf und die biologische Abbaurate des Modifikators beträgt ≥ 95 %. Es hat die ISO 14064-Zertifizierung für den CO2-Fußabdruck und die EU-CBAM-Compliance-Zertifizierung bestanden.
Suchanpassung: Auf der Suche nach kohlenstoffarmem und umweltfreundlichem Aluminiumhydroxid? Der grüne Syntheseprozess erreicht einen niedrigen Energieverbrauch und keine Umweltverschmutzung und hat die Doppelzertifizierung für CO2-Fußabdruck und CBAM bestanden!
1. Elektronische Keramik und elektronische Verpackung: Hochwertiger heimischer Ersatz von Kernmaterialien
-Anwendungsszenarien: Mehrschichtige Keramikkondensatoren (MLCC), 5G-Basisstationsfilter, Klebstoffe für Halbleiterverpackungen, kupferkaschierte Hochfrequenzlaminate;
-Kernwert: 99,99 % hohe Reinheit und geringe Verunreinigungskontrolle, Gewährleistung einer stabilen dielektrischen Leistung elektronischer Komponenten, Dielektrizitätskonstante ≤ 3,2 bei 10 GHz. Der dielektrische Verlustfaktor beträgt ≤ 0,008, wodurch die Substitution importierter Produkte und ein inländischer High-End-Marktanteil von über 50 % erreicht werden;
-Suchanpassung: Unzureichende Reinheit von Aluminiumhydroxid in elektronischer Qualität? Die chemische Synthese erreicht eine hohe Reinheit von 99,99 % und geringe Verunreinigungen und erfüllt damit die strengen Anforderungen von MLCC und 5G-Verpackungen!
2. Neue Energiebatterien und Photovoltaik: Gewährleistung einer doppelten Verbesserung von Sicherheit und Leistung
-Anwendungsszenarien: Wärmeisolationsschicht von Leistungsbatterien, positive Elektrodenbeschichtung aus Lithiumeisenphosphat, Photovoltaikfolie, Kabelbaum für Fahrzeuge mit neuer Energie;
-Kernwert: Ultrafeine Produkte (D50 ≤ 1,0 μm) als positive Elektrodenbeschichtungsmaterialien können die Erhaltungsrate der Batteriekapazität nach 2000 Zyklen um ≥ 85 % verbessern; Fügen Sie der Photovoltaikfolie 15–30 Gew.-% Produkt hinzu, um die Flammschutzklasse UL94 V-0 zu erfüllen, gleichzeitig Essigsäurekorrosion zu hemmen und die Lebensdauer der Komponenten zu verlängern;
3. Hochwertige Flammschutz- und Gummiprodukte: effiziente und umweltfreundliche Flammschutz-Upgrade
-Anwendungsszenarien: Halogenfreie Kabelmaterialien mit geringer Rauchentwicklung, Innenraum von Schienenverkehrsmitteln, hochwertige flammhemmende Kunststoffe, flammhemmende Folien;
-Kernwert: Synergistische Modifikationsprodukte mit organischem Phosphor können die Flammschutzwirkung um 25 % steigern, und ein Zusatz von 30 % kann das UL94 V-0-Niveau erreichen, wodurch die Füllmenge im Vergleich zu herkömmlichen Produkten um 20 % reduziert wird; Hervorragende Kompatibilität mit Substraten wie EVA und PP, gute Flexibilität auch bei 60 % Füllmenge, Erfüllung der strengen Flammschutznormen der IEC 60332-3C;
4. Biopharmazeutika und High-End-Beschichtungen: Balance zwischen Leistung und Sicherheitskonformität
-Anwendungsszenarien: Impfstoffadjuvantien, Arzneimittelträger, hochwertige wasserbasierte Beschichtungen, Präzisionsbeschichtungen;
-Kernwert: Produkte in pharmazeutischer Qualität erfüllen die Biokompatibilitätsstandards (Zytotoxizität ≤ Stufe 1) und können als Impfstoffadjuvantien die Immunogenität um 30 % steigern; Einfaches Dispergieren in hochwertigen Beschichtungen, gleichmäßiger Auftrag, um eine Stufe verbesserte Beschichtungshaftung, um 40 % erhöhte Verschleißfestigkeit und keine optischen Mängel;
5. Katalytische Träger und Adsorptionsmaterialien: Expansion in Bereiche mit hoher Wertschöpfung
-Anwendungsszenarien: chemische Katalysatorträger, VOC-Adsorptionsmaterialien, Umweltreinigungsmaterialien;
-Kernwert: Das Produkt mit mesoporöser Struktur hat eine spezifische Oberfläche von 30–60 m²/g, ein Porenvolumen von 0,2–0,35 cm³/g, eine 30 %ige Verbesserung der Gleichmäßigkeit der Beladung mit aktiven Komponenten und eine 2,1-fache Erhöhung der VOC-Adsorptionssättigungskapazität im Vergleich zu herkömmlichen Produkten. Es hat kommerzielle Anwendung im High-End-Umweltschutzbereich gefunden.
F1: Was ist der Unterschied zwischen chemisch synthetisiertem Aluminiumhydroxid und natürlichem Mineral ATH?
A1: Unterschied: ① Reinheit: Die Reinheit von chemisch synthetisiertem ATH kann je nach Bedarf angepasst werden, bis zu 99,999 %, während die Reinheit von natürlichem mineralischem ATH meist unter 99,5 % liegt; ② Kristallform: Die Orientierung der ATH-Kristallform durch chemische Synthese ist kontrollierbar, die Konsistenz beträgt ≥ 99 %, die natürliche mineralische ATH-Kristallform ist unregelmäßig und die Partikelgrößenverteilung ist breit; ③ Anpassungsfähigkeit: ATH für die chemische Synthese kann die Anforderungen hochmoderner Bereiche wie Halbleiter und medizinische Anwendungen erfüllen, während ATH für den natürlichen Bergbau nur für gewöhnliche Gummi- und Baustoffbereiche geeignet ist.
Wenn Sie nach einer chemischen Synthese von Aluminiumhydroxid oder einer halbleiterspezifischen Synthese von ATH suchen, ist Taixing Ihr bester Partner und wir bieten Ihnen den niedrigsten Preis für die Zusammenarbeit!
Adresse
Lvye Road West, Diao Town Chemical Industry Park, Wirtschafts- und Technologieentwicklungszone Mingshui, Zhangqiu, Jinan, China
Tel