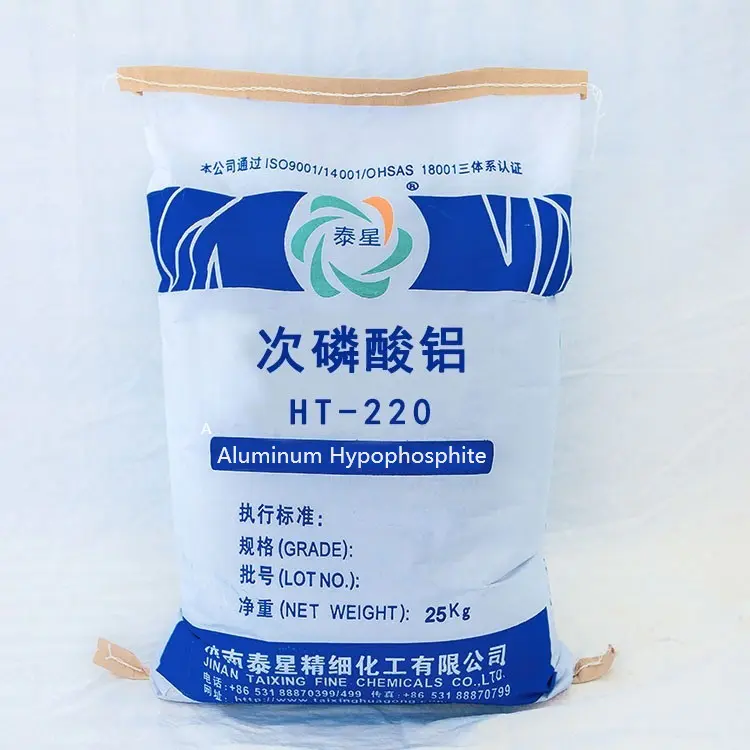
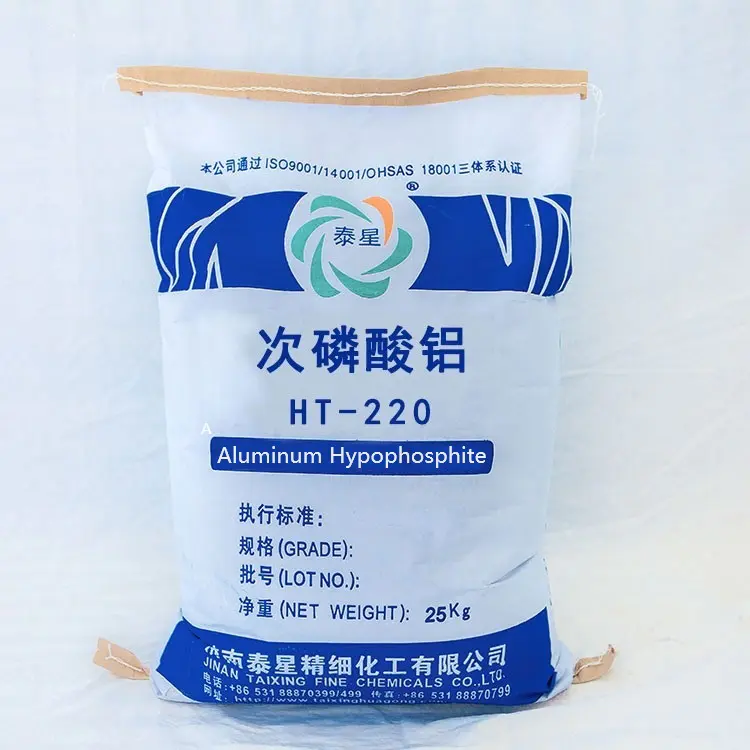
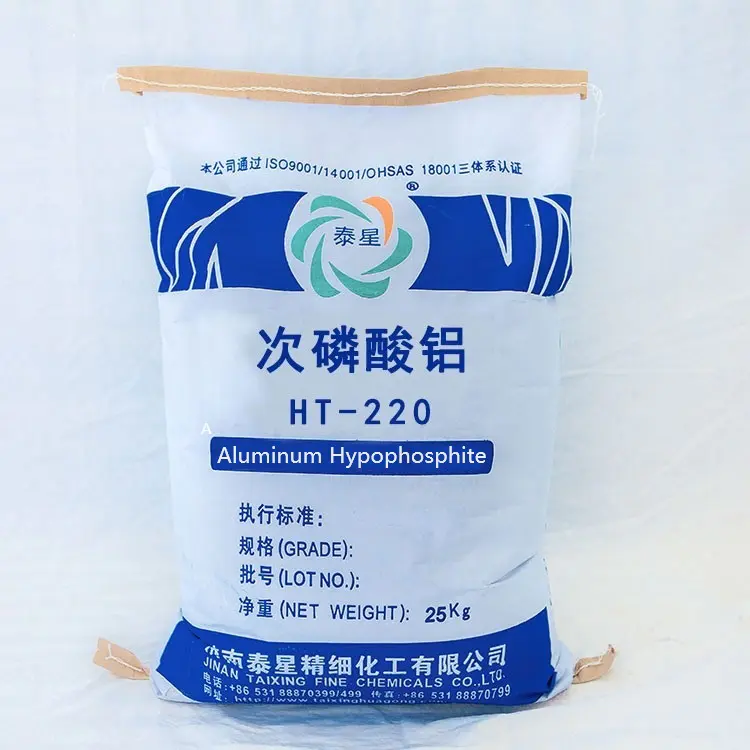
Aluminiumhypophosphit (AHP)ist ein leistungsstarkes, halogenfreies Flammschutzmittel und seine langfristige Lagerstabilität ist eine wichtige Voraussetzung für die Sicherstellung einer gleichbleibenden Qualität der Endprodukte. Die Kernfrage, die die Branche im Allgemeinen beschäftigt, ist, ob es Feuchtigkeit aufnimmt. Welche Folgen hat die Aufnahme von Feuchtigkeit? Und wie speichert man es wissenschaftlich? Dieser Artikel wird die Oberfläche durchdringen und ein vollständiges kognitives System und einen Managementplan aus der Perspektive der Korrelation zwischen Kristallstruktur, physikalischer Oberflächenchemie und Materialeigenschaften bereitstellen.
Die Kernschlussfolgerung besteht zunächst darin, dass Aluminiumhypophosphit eine gewisse hygroskopische Tendenz aufweist, seine Hygroskopizität jedoch deutlich geringer ist als bei vielen anderen anorganischen Salzen (wie Ammoniumpolyphosphat APP) und damit in einem kontrollierbaren Bereich liegt. Das Wesen und der Grad seiner Feuchtigkeitsaufnahme werden durch folgende Faktoren bestimmt:
Die chemische Formel von Aluminiumhypophosphit lautet Al (H₂ PO₂) ∝ und seine Kristallstruktur enthält keine große Menge Kristallwasser. Dies unterscheidet sich grundlegend von Aluminiumhydroxid [Al(OH)∝] oder bestimmten hydratisierten Boraten. Seine Feuchtigkeitsaufnahme erfolgt hauptsächlich durch:
·Physikalische Oberflächenadsorption: Die auf der Oberfläche von Partikeln vorhandenen polaren Gruppen (z. B. endständige OH-, P=O-Gruppen usw.) adsorbieren Wassermoleküle in der Luft durch Wasserstoffbrückenbindung.
·Kapillarkondensation: Bei feinen Pulvern kann die durch die Lücken zwischen den Partikeln gebildete Kapillare in Umgebungen mit hoher Luftfeuchtigkeit zu Wasserdampfkondensation führen.
·Spezifische Oberfläche: Je feiner die Partikelgröße (z. B. nanoskalig oder ultrafein), desto größer die spezifische Oberfläche, desto mehr exponierte Polstellen, desto schneller ist die Feuchtigkeitsabsorptionsrate und desto höher ist die Gleichgewichtsfeuchtigkeitsabsorptionskapazität. Dies ist der Hauptgrund für die strengeren Lageranforderungen für ultrafeine Pulver.
·Chemischer Oberflächenzustand: AHP mit hydrophober Oberflächenmodifizierung (z. B. Behandlung mit Silan-Haftvermittler) verringert die Hygroskopizität erheblich. Die durch Haftvermittler auf der Oberfläche von Partikeln gebildete organische Schicht schirmt polare Gruppen wirksam ab und ist eine Schlüsseltechnologie zur Verbesserung der Lagerstabilität.
·Umgebungstemperatur und Luftfeuchtigkeit: Die relative Luftfeuchtigkeit (RH) der Luft wird durch äußere Faktoren bestimmt. Je höher die Luftfeuchtigkeit, desto höher ist der Feuchtigkeitsgehalt, bei dem das Gleichgewicht der Feuchtigkeitsaufnahme erreicht wird. Ein Temperaturanstieg beschleunigt normalerweise den hygroskopischen Kinetikprozess.
Die Aufnahme von Spuren von Feuchtigkeit mag harmlos erscheinen, aber bei Polymerverbundwerkstoffen können die dadurch ausgelösten chemischen Kettenreaktionen und physikalischen Veränderungen schwerwiegende Folgen haben:
·Dies ist das schwerwiegendste und verborgenste Risiko. Wenn das von AHP adsorbierte Wasser während der Verarbeitung (normalerweise > 250 °C) nicht vollständig entfernt wird, werden Wassermoleküle im geschmolzenen Hochtemperaturzustand zu starken Hydrolysekatalysatoren.
·Die Auswirkung auf Polyester (PBT/PET) und Polyamid (PA): Feuchtigkeit kann die Ester- oder Amidbindungen dieser Polymere schnell aufbrechen, was zu einem starken Rückgang des Molekulargewichts (Reduktion der Eigenviskosität) führt, was sich in einem Verlust der Schmelzfestigkeit, Produktsprödigkeit und einem Verfall der mechanischen Eigenschaften äußert. Dieser Prozess kann in Extrudern oder Spritzgussmaschinen geräuschlos ablaufen.
·Die an der Oberfläche adsorbierte Feuchtigkeit kann den anfänglichen Zersetzungsweg und die Temperatur verändernAHP, stören den präzisen flammhemmenden synergistischen Mechanismus mit der Polymermatrix und können zu Schwankungen oder zur Nichteinhaltung der Flammschutzwerte führen.
·Nach der Feuchtigkeitsaufnahme kommt es aufgrund des Flüssigkeitsbrückeneffekts zu einer Agglomeration zwischen den Partikeln, was zu einer verminderten Fließfähigkeit und Schwierigkeiten bei der automatischen Dosierung der Zufuhr führt, was zu ungleichmäßigen Dispersionsfehlern im Endprodukt führen kann.
Basierend auf dem oben genannten Verständnis schlagen wir einen systematischen Lagerungsplan vor, bei dem „Prävention an erster Stelle, Überwachung als Ergänzung“ gilt.
Feuchtigkeit isolieren, Temperatur kontrollieren, Verpackung verschließen, First In First Out.
1. Verpackungsspezifikationen
·Bevorzugt: Doppelschichtige Verpackung. Die innere Schicht ist ein dicker Polyethylen (PE)-Folienbeutel und heißversiegelt, während die äußere Schicht ein feuchtigkeitsbeständiger Kraftpapierbeutel oder ein Aluminium-Kunststoff-Verbundbeutel ist. Für Anwendungen mit hoher Nachfrage kann der Innenbeutel mit trockenem Stickstoff gefüllt und versiegelt werden.
·Große Verpackung: Der Tonnenbeutel sollte mit feuchtigkeitsbeständiger PE-Folie ausgekleidet sein und der Auslass sollte mit Kabelbindern dicht verschlossen sein.
2. Anforderungen an die Speicherumgebung
·Lager: Das Lager sollte kühl, trocken und gut belüftet sein. Es wird empfohlen, die Umgebungstemperatur unter 25 °C und die relative Luftfeuchtigkeit unter 50 % RH zu halten.
· Nicht mit Chemikalien wie starken Säuren, starken Basen, Oxidationsmitteln usw. mischen.
·Platzierung: Aufbewahrung von Tablettkissen, fern von Wänden und Böden gelagert, um zu verhindern, dass Feuchtigkeit in den Boden eindringt.
3. Maßnahmen zur Verhinderung von Feuchtigkeit während des Gebrauchs
·Gebrauchsfertig nach dem Öffnen des Beutels: Nach dem Öffnen der Verpackung sollte der gesamte Beutel mit den Materialien schnellstmöglich in das Vortrocknungsmischsystem gegeben oder aufgebraucht werden.
·Umgang mit unbenutzten Materialien: Wenn der Beutel nach dem Öffnen nicht aufgebraucht ist, muss er sofort wieder dicht verschlossen oder in einen verschlossenen Behälter mit Trockenmittel umgefüllt werden. Es wird nicht empfohlen, das Auspackmaterial längere Zeit einer offenen Werkstattumgebung auszusetzen.
·Vortrocknungsprozess (dringend empfohlen): Bei Harzsystemen wie PA und PBT, die extrem feuchtigkeitsempfindlich sind, wird dringend empfohlen, AHP vor dem Mischen zusammen mit dem Harz vorzutrocknen. Die üblichen Trocknungsbedingungen sind: Trocknen bei 80–100 °C für 3–4 Stunden in einer Vakuumtrommel oder einem Heißluft-Umluftofen. Dadurch wird nicht nur adsorbiertes Wasser entfernt, sondern auch die Verarbeitungssicherheit gewährleistet.
4. Überwachung und Qualitätsbestätigung
·Werksinspektion: Messen Sie den anfänglichen Feuchtigkeitsgehalt des Produkts (z. B. mit der Karl-Fischer-Methode) und ermitteln Sie Benchmark-Daten.
·Regelmäßige Kontrolle: Überprüfen Sie Lagermaterialien, insbesondere solche mit leichten Verpackungsschäden oder geöffneten Verpackungen, regelmäßig auf Verklumpungen.
·Bestätigung vor der Verwendung: Wenn Zweifel am Trocknungsstatus des Materials bestehen, sollte vor der Verwendung ein einfacher „Schmelzfingertest“ oder eine Verarbeitung in kleinem Maßstab durchgeführt werden, um festzustellen, ob sich Blasen in der Schmelze befinden und ob es zu Anomalien in der Produktleistung kommt.
Die Hygroskopizität vonAluminiumhypophosphitist kein unüberwindbarer Mangel, sondern ein technischer Parameter, der durch wissenschaftliches Verständnis und strenge Standards vollständig kontrolliert werden kann. Das Verständnis des Feuchtigkeitsaufnahmemechanismus ermöglicht uns den Übergang von der passiven Reaktion zur aktiven Prävention.
Für Hersteller von Verbundwerkstoffen ist die Festlegung und Umsetzung einer strengen Standardarbeitsanweisung (SOP) für die Lagerung und Vorbehandlung von AHP ebenso wichtig wie die Auswahl eines zuverlässigen Lieferanten. Dies ist nicht nur eine notwendige Maßnahme zur Gewährleistung der Materialstabilität, sondern auch der Grundstein dafür, dass Ihre Hochleistungs-Flammschutzformel in jeder Produktion wiederholt und zuverlässig ihre Designleistung erbringen kann und so den Ruf Ihres Produkts und Ihre Produktionseffizienz schützt. Die von uns angebotenen Aluminiumhypophosphitprodukte wurden einer strengen Trocknungsbehandlung unterzogen und sind mit feuchtigkeitsbeständigen Materialien verpackt. Wenn Sie individuelle Vorschläge für Lager- und Vorbehandlungslösungen benötigen, die auf Ihre spezifische Fabrikumgebung (insbesondere in Bereichen mit hoher Luftfeuchtigkeit) zugeschnitten sind, oder Parameter für den Vortrocknungsprozess erhalten möchten, können Sie sich jederzeit an unser technisches Support-Team wenden.