Shandong Taixing Advanced Material Co., Ltd.
Produkte
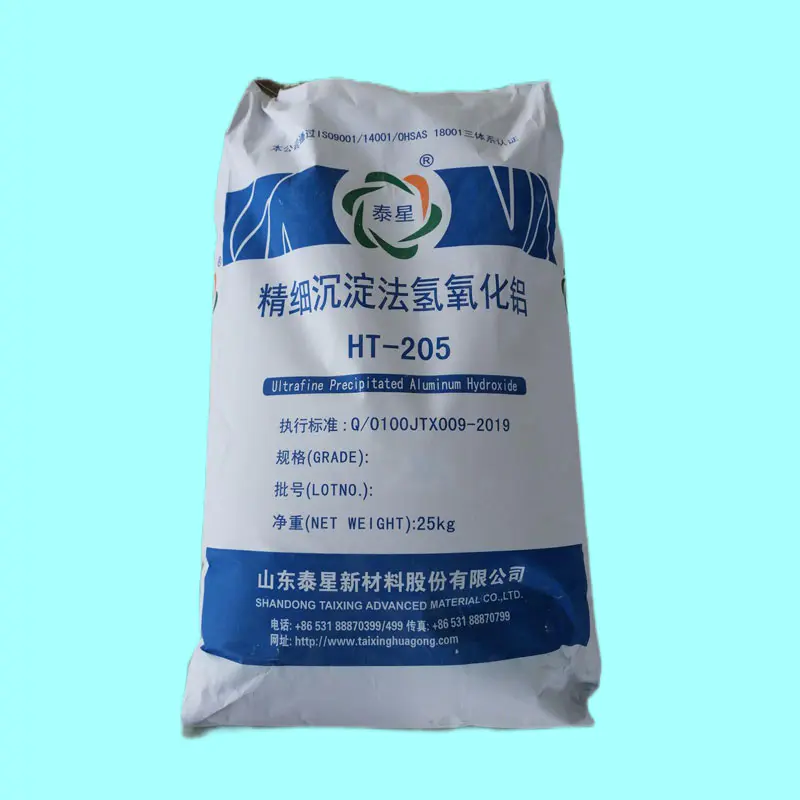
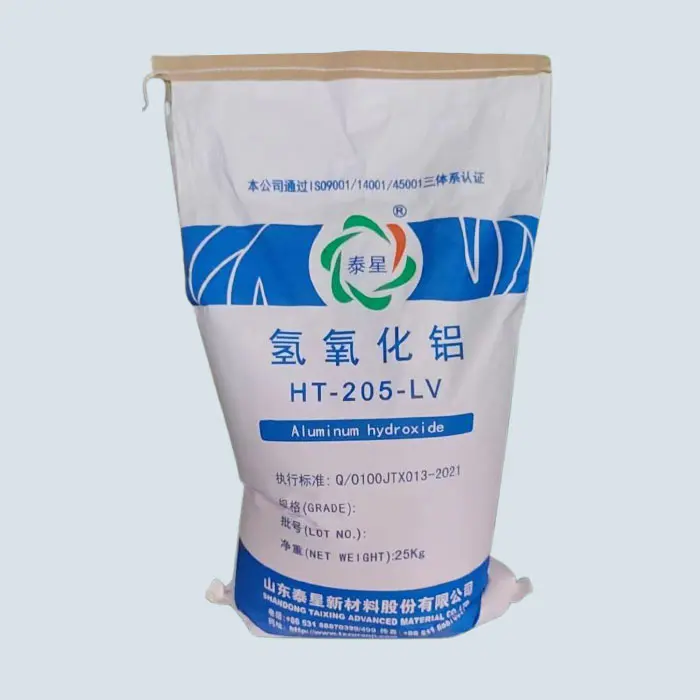
Ultrafeines Aluminiumhydroxid
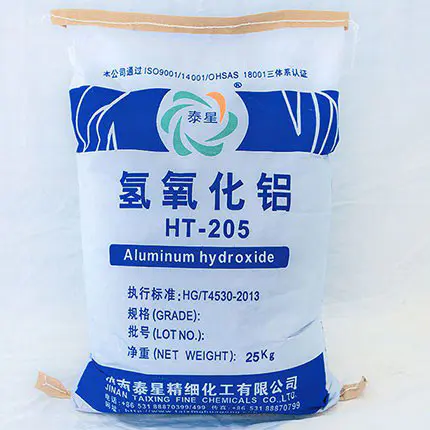
  • Ultrafeines AluminiumhydroxidUltrafeines Aluminiumhydroxid
  • Ultrafeines AluminiumhydroxidUltrafeines Aluminiumhydroxid
  • Ultrafeines AluminiumhydroxidUltrafeines Aluminiumhydroxid
  • Ultrafeines AluminiumhydroxidUltrafeines Aluminiumhydroxid

Ultrafeines Aluminiumhydroxid

Hochwertiges, flammhemmendes, modifiziertes Kernpulver – ultrafeines Aluminiumhydroxid (ATH) – bietet Vorteile wie ultrafeine Partikelgröße, hohe Dispergierbarkeit, effizientes Flammschutzmittel und Rauchunterdrückung, hohe Transparenzanpassungsfähigkeit usw. Es eignet sich hervorragend für Anforderungen an die flammhemmende Modifikation von High-End-Materialien mit strengen Anforderungen an die Pulverpartikelgröße und -dispergierbarkeit, wie Halbleiterverpackungen, Hilfsmaterialien für neue Energiebatterien, hochwertige optische Materialien, medizinische Präzisionsgeräte und andere Bereiche, und ist zum Kernprodukt des Marktes für ultrafeine flammhemmende Pulver geworden.

Ultrafeines Aluminiumhydroxid (UFAH) ist ein anorganisches Funktionsmaterial im Submikrometer-/Nanometerbereich (chemische Formel Al(OH)₃), das durch einen integrierten Prozess aus „keiminduzierter Keimbildung + Zerkleinerung und Klassifizierung durch Luftströmung“ hergestellt wird. Die Kernpartikelgröße wird im Bereich von 0,1 μm bis 2,0 μm kontrolliert und die spezifische Oberfläche erreicht 8 bis 50 m²/g und übertrifft damit bei weitem herkömmliches Aluminiumhydroxid (<5 m²/g). Ultrafein Aluminiumhydroxid überwindet das branchenübliche Problem der „hohen Füllung = Verschlechterung der mechanischen Leistung“ vollständig und wird häufig in High-End-Bereichen wie Fahrzeugen mit neuer Energie, 5G-Infrastruktur, Halbleiterverpackungen usw. eingesetzt. Es ist ein unverzichtbares Kernunterstützungsmaterial für die High-End-Fertigung.


Kernstärken

1. Präzise Kontrolle der Partikelgröße im Submikronbereich: Ausgewogenheit zwischen Effizienz und Verarbeitbarkeit

Durchbrechen des Engpasses der breiten Partikelgrößenverteilung (Spanne-Wert > 1,5) in herkömmlichen Prozessen durch Einführung der Technologie „KI-intelligente Sortierung + Kristallstrukturoptimierung“, um drei große Durchbrüche zu erzielen:

-Anpassung der Partikelgröße: Abdeckung des gesamten Bereichs vom Nanometerbereich (D50 = 0,1–0,5 μm), Submikronbereich (D50 = 0,5–1,0 μm) und Feinbereich (D50 = 1,0–2,0 μm) mit einem Batch-CV-Wert von ≤ 3,5 %, weit besser als der Branchendurchschnitt von 7,8 %;

-Design mit enger Verteilung: Spannenwert ≤ 1,0, D90/D10 ≤ 2,8, Vermeidung von Verarbeitungsfehlern durch Agglomeration großer Partikel, Erreichen einer Dispersionsgleichmäßigkeit von 98 % in der Polymermatrix;

-Geringe Füllung und hohe Flammhemmung: Nano-Produkte können mit einem Mindestzusatz von 32 % in EVA-Kabelmaterialien die UL94 V-0-Klasse erreichen, wodurch die Füllmenge im Vergleich zu herkömmlichen Produkten um 25 % reduziert wird und die mechanischen Eigenschaften des Substrats deutlich erhalten bleiben.

2. In-situ-Verbundmodifikationstechnologie: Lösung der Schwachstellen der Schnittstellenkompatibilität

Innovative Entwicklung eines Verbundmodifikationssystems „Silan/Titanat+Schmiermittel“, um eine oleophile Beschichtung aus ultrafeinem Aluminiumhydroxid zu erreichen und Folgendes zu erreichen:

-Verbesserte Grenzflächenhaftung: Der Wasserkontaktwinkel wurde von ursprünglich 20–30 ° auf 90–115 ° erhöht, die Feuchtigkeitsaufnahmerate beträgt ≤ 0,15 % und die Kompatibilität mit Substraten wie PP, Epoxidharz und Gummi wurde um 50 % verbessert;

-Optimierung der Verarbeitungsleistung: Schmelzflussrate (MFR) um 23 % erhöht, Extrusionsausschussrate auf unter 0,8 % reduziert, geeignet für mehrere Prozesse wie Spritzguss, Extrusion, Beschichtung usw.;

-Funktionserweiterung: Anpassbare Flammschutzmittel + hohe Wärmeleitfähigkeit (Wärmeleitfähigkeit ≥ 1,2 W/(m·K)), Flammschutzmittel + geringe Dielektrizitätskonstante (ε≤ 3,0) Verbundfunktion, geeignet für spezielle Szenarien wie neue Energie und 5G.

3. Kontrolle hoher Reinheit und geringer Verunreinigungen: Geeignet für High-End-Szenarien mit strengen Anforderungen

Als Reaktion auf die extremen Anforderungen an Verunreinigungen im Elektronik- und Halbleiterbereich wird das Reinigungsverfahren „Gradientenfällung+Ionenaustausch“ eingesetzt:

-Hauptgehalt ≥ 99,95 %: Die Reinheit von Al(OH)₃ erreicht 99,95 % -99,99 %, Al₂O₃-Gehalt ≥ 64,5 %, Fe₂O₃≤50 ppm, Na₂O≤20 ppm, SiO₂≤30 ppm, weit besser als die Industriestandards;

-Geringe Leitfähigkeitseigenschaften: spezifischer Widerstand ≥ 10 ¹⁰Ω · m, Chloridionengehalt <10 ppm, erfüllt die Isolationsanforderungen von Halbleiterverpackungen und Hochfrequenz-Kommunikationsgeräten;

-Hoher Weißgrad: L-Wert ≥ 95, einige High-End-Modelle erreichen 97 oder mehr, geeignet für die Erscheinungsbildanforderungen von Haushaltsgerätegehäusen und Gebäudedekorationsmaterialien.

4. Grüner, geschlossener Produktionsprozess: im Einklang mit der Dual-Carbon-Strategie

Aufbau eines Produktionssystems mit „niedrigem Alkaliniederschlag + geschlossenem Wasserkreislauf“, um eine nachhaltige Entwicklung zu erreichen:

-Optimierung des Energieverbrauchs: Der Gesamtenergieverbrauch pro Tonne Produkt wurde auf 1,35 Tonnen Standardkohle reduziert, was einer Reduzierung um 25 % im Vergleich zu herkömmlichen Verfahren und einer Reduzierung der CO2-Emissionen um 30 % entspricht;

-Ressourcenrecycling: Die Wiederverwendungsrate des Produktionsabwassers beträgt ≥ 95 %, und die Rückgewinnungsrate der Rotschlamm-Nebenprodukte erreicht 72 %, was den Anforderungen der Kreislaufwirtschaft entspricht;

-Keine schädlichen Emissionen: Der Produktionsprozess weist keine VOC- oder Schwermetallemissionen auf und hat die höchste Zertifizierung des Umweltmanagementsystems ISO 14001 bestanden.


Anwendungsszenarien

1. Neue Energiefahrzeuge und Energiebatterien

-Anwendungsszenarien: Membranbeschichtung für Leistungsbatterien, Isolierschicht für Batteriepacks, Ladepistolenkabel, leichter Innenraum;

-Kernwert: Produkte auf Nanoebene haben den thermischen Diffusionstest bestanden und weisen eine stabile Leistung in einem weiten Temperaturbereich von -40 °C bis 120 °C auf. Der Verbrauch eines einzelnen Power-Akkus beträgt 3,2 kg, eine Steigerung um das 2,1-fache im Vergleich zu 2020; Modelle mit Wärmeleitfähigkeit haben eine Wärmeleitfähigkeit von ≥1,2 W/(m·K), wodurch der Temperaturanstieg der Batterie effektiv reduziert wird.

2. 5G-Infrastruktur sowie elektronische und elektrische Systeme

-Anwendungsszenarien: 5G-Basisstationsgehäuse, kupferkaschiertes Hochfrequenzlaminat (LTCC-Substrat), Datenkabel, Klebstoff für elektronische Verpackungen;

-Kernwerte: Niedrige Dielektrizitätskonstante (ε=2,8-3,0), niedriger Verlustfaktor, erfüllt die Hochfrequenzübertragungsanforderungen von 5G, mit einer Sphärisierungsrate von >90 % für Produkte mit einer Partikelgröße ≤0,5 μm, geeignet für die Bearbeitungsgenauigkeitsanforderungen von elektronischen Präzisionskomponenten;

3. Halbleiterverpackung und High-End-Fertigung

-Anwendungsszenarien: Halbleiter-CMP-Polierlösung, elektronische Keramik, LED-Verpackungsklebstoff;

-Kernwert: 99,99 % hohe Reinheit, Fe ≤ 30 ppm, Na ≤ 15 ppm, Chloridionen < 10 ppm, erfüllt die Standards für SEMI-Halbleitermaterialien und erreicht beim Polieren von 12-Zoll-Siliziumwafern eine Ebenheit auf atomarer Ebene;

4. Grüne Gebäude und Gummiprodukte

-Anwendungsszenarien: Brandschutzbeschichtungen der Spitzenklasse, flammhemmende Dämmplatten, PVC-Bodenbeläge, Gummiförderbänder;

-Kernwerte: hoher Weißgrad (≥ 95 %), geringe Rauchtoxizität, Einhaltung der Gebäudebrandschutznormen GB/T 2408-2021, Reduzierung der CO-Emissionen um 30 % bei Bränden und Beibehaltung einer guten Flexibilität auch bei einer Füllmenge von 60 % bei Gummiprodukten.


Häufig gestellte Fragen (FAQ)

F1: Was ist der Unterschied zwischen ultrafeinem Aluminiumhydroxid und herkömmlichem Aluminiumhydroxid?

A: Unterschied: ① Partikelgröße: Ultrafeines Aluminiumhydroxid D50 ≤ 2 μm, gleichmäßige Partikelgrößenverteilung, während herkömmliches Aluminiumhydroxid D50 meist über 5 μm liegt; ② Dispergierbarkeit: Ultrafeines Aluminiumhydroxid lässt sich nach der Anti-Agglomerationsbehandlung leicht ohne Agglomeration dispergieren, während herkömmliches Aluminiumhydroxid eine schlechte Dispergierbarkeit aufweist und anfällig für Produktfehler ist. ③ Anpassungsfähigkeit: Ultrafeines Aluminiumhydroxid kann für transparente, präzise High-End-Produkte verwendet werden, während herkömmliches Aluminiumhydroxid nur für gewöhnlichen Gummi, Baumaterialien und andere Bereiche geeignet ist.

Ultrafine Aluminum Hydroxide

Wenn Sie auf der Suche nach ultrafeinem Aluminiumhydroxid sind, bieten wir Ihnen die Zusammenarbeit mit dem niedrigsten Preis. Willkommen zum Verhandeln und Vernetzen!


Anfrage absenden
Kontaktinformation
Für Anfragen zu Zinkborat, Melamincyanurat, Aluminiumhydroxid oder zur Preisliste hinterlassen Sie uns bitte Ihre E-Mail und wir werden uns innerhalb von 24 Stunden bei Ihnen melden.
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren