Shandong Taixing Advanced Material Co., Ltd.
Nachricht

Welches Zinkborat wird am häufigsten verwendet?

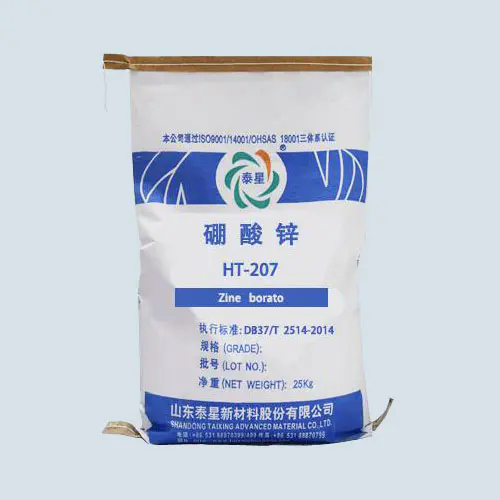
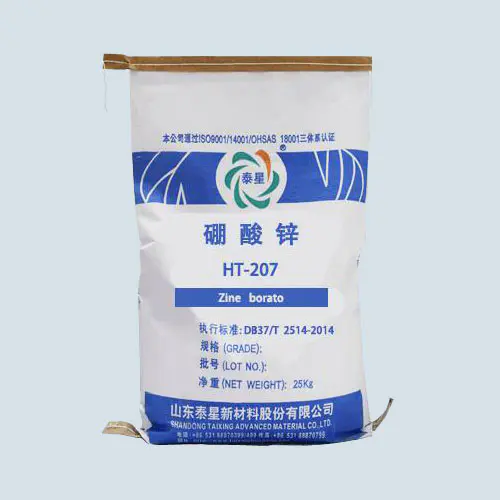
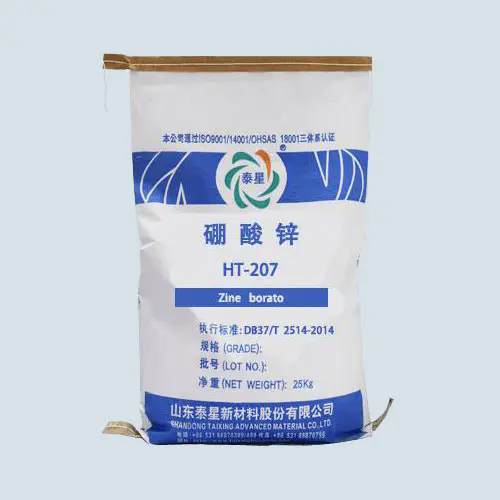
Unter zahlreichen Varianten vonZinkborat, 3,5 hydratisiertes Zinkborat (2ZnO·3B₂O₃·3,5H₂O) hat sich zur am häufigsten verwendeten und formulierten Sorte in globalen Polymer-Flammschutzsystemen entwickelt und macht über 75 % des industriellen Marktanteils von Zinkborat aus. Diese Marktwahl ist kein Zufall, sondern wird durch das einzigartige chemische Kristalldesign, die präzise Flammschutzfunktion und die hervorragende Kosteneffizienz bestimmt. In diesem Artikel wird der interne Mechanismus, der dazu führt, dass 3,5-hydratisiertes Zinkborat zum Industriestandard wird, aus Sicht der Materialwissenschaften, der Flammschutztechnik und der Industrieökonomie systematisch aufgedeckt.


Zinc Borate


Ⅰ. Marktdaten und technologischer Konsens: unbestrittene Mainstream-Wahl

1.1 Globale Anwendungsverteilungsstatistik

Laut Polymer Additive Market Report (2023) weist die Anwendung von Zinkborat im segmentierten Flammschutzmittelmarkt eine klare Verteilung auf:

·3,5 Hydratisiertes Zinkborat: 76,3 %

·Wasserfreies Zinkborat: 15,8 %

·Andere Hydratationsformen (5 Wasser, 7 Wasser usw.): machen 7,9 % aus

1.2 Priorität in Industriestandards

·UL-Standardsystem: Bei Kabelverbrennungstests wie UL 94 und UL 1685 weist die auf 3,5 hydratisiertem Zinkborat basierende Formel die höchste Erfolgsquote auf

·In internationalen IEC-Normen wie IEC 60332 und 61034 für Kabeltests ist die empfohlene Formel standardmäßig die 3,5-Hydratform

·In der chinesischen nationalen Norm GB/T 19666-2019 „Allgemeine Regeln für flammhemmende und feuerbeständige Drähte und Kabel“ basieren die Beispielformeln auf dieser Variante


Ⅱ. Der wissenschaftliche Einfallsreichtum des Kristallwasserdesigns: Warum ist es „3,5“?

2.1 Thermodynamisches Gleichgewicht des Hydratationsgrades

Die Hydratationsform vonZinkboratvariiert von 1,5 bis 7,5 Wasser, aber das 3,5-Hydrat weist einzigartige Stabilitätsvorteile auf:

Vergleich der Kristallstrukturstabilität

Hydratisierte Form

Kristallsymmetrie

RaumtemperaturLagerstabilität

Erhitzungs-Dehydratisierungsschritt

1,5 Flüssigkeitszufuhr

Sanjiao

Nimmt leicht Feuchtigkeit auf und verwandelt sich

Kontinuierliche Dehydrierung in einem Schritt

3,5 Flüssigkeitszufuhr

Monoklin

>5 Jahre ohne Änderungen

Präzise Steuerung in drei Schritten

5 Flüssigkeitszufuhr

Monoklin

Leichte Verklumpung nach 3 Jahren

Zwei Schritte überschneiden sich teilweise

7 Flüssigkeitszufuhr

senkrecht

Erhebliche Dehydrierung nach 2 Jahren

Mehrstufige Temperaturüberlappung

2.2 Perfekte Abstimmung zwischen Dehydrierungstemperatur und Polymerverarbeitung

Wichtige Temperaturparameter:

·Anfängliche Dehydrierungstemperatur: 215 ± 5°C

·Haupttrocknungsbereich: 225–320 °C

·Vollständige Dehydrierungstemperatur:>320°C

Dieses Temperaturspektrum bildet eine strategische Ausrichtung auf das Verarbeitungs- und Verbrennungsverhalten der Hauptpolymere:

Entsprechende Beziehung zur Schlüsseltemperatur des Polymers

PVC-Verarbeitungstemperatur: 170–200 °C ← 3,5 Hydrate sind völlig stabil

Beginn der thermischen Zersetzung von PVC: ~250°C ← Hydrate beginnen zu dehydrieren und Wärme zu absorbieren

Temperatur der Polymerverbrennungszone: 300–500 °C ← Hauptentwässerungszone, maximale Kühlwirkung

Bildungstemperatur der Kohlenstoffschicht: >400°C ← Dehydrierung abgeschlossen, Keramikbildung beginnt

2.3 Optimierung des Feuchtigkeitsgehalts: Theoretisch optimaler Punkt von 14,5 %

Der theoretische Feuchtigkeitsgehalt von 14,5 % entspricht einer Hydratation von 3,5 und ist das Ergebnis mehrerer Gleichgewichte:

·Flammhemmende Effizienz: Jedes Gramm Material kann 280–300 J Wärme absorbieren (Phasenänderungsenthalpie + spürbare Wärme von Wasserdampf).

·Verarbeitungssicherheit: Der Feuchtigkeitsgehalt ist niedrig genug, um Verarbeitungsblasen zu vermeiden (<15 % Sicherheitsschwelle)

·Transportökonomie: Maximierung des Anteils wirksamer Flammschutzkomponenten (ZnO+B₂O₃)


Ⅲ. Dreidimensionaler Flammschutzmechanismus: Warum ist er wirksamer als Alternativen?

3.1 Dreifache Wechselwirkung der Gasphase, der kondensierten Phase, der Barrierephase

Erste Dimension: Gasphasenkühlung und -verdünnung (200–320 °C)

H₂O(l) → H₂O(g) ΔH_vap = 2257 J/g

Berechnung der Wärmeabsorption: 14,5 % × 2257 = 327 J/g (theoretisch)

Tatsächlich gemessene Dehydratisierungsenthalpie: 280–295 J/g (einschließlich Kristallbruchenergie)

Sauerstoffkonzentration mit Wasserdampf verdünnen: Volumenverdünnungsrate erreicht 8-12 %

Zweite Dimension: Katalyse in kondensierter Phase zu Kohlenstoff (320–450 °C)

Dehydratisierungsprodukte reagieren mit Halogenquellen (wie Cl in PVC):

Zn₂B₆O₁₁ + 12HCl → 2ZnCl₂ + 6BCl₃ + 6H₂O

Das erzeugte ZnCl₂ wirkt als Lewis-Säure-Katalysator:

·Reduzieren Sie die Aktivierungsenergie der Polymerdehydrierung um 40–50 kJ/mol

·Fördert die Bildung einer aromatischen Kohlenstoffstruktur (erhöht die Größe der Graphit-Mikrokristalle um 2–3 nm).

·Verbesserung des Restkohlenstoffanteils: PVC-System von 12 % auf 28 % erhöht

Dritte Dimension: Bildung einer keramischen Barriere (>450°C)

Boroxid bildet eine viskose Glasschicht:

B₂O₃ Viskositätsgleichung: log η=A+B/(T-T ₀)

Bei 500 °C: η≈ 10 ⁴ Pa · s (effektive Abdeckung)

Bei 700 °C: η≈ 10 ³ Pa · s (Selbstheilungsströmung)

Diese Glasschicht verringert den Sauerstoffdiffusionskoeffizienten um drei Größenordnungen.

3.2 Leistungsvergleichsmatrix mit Wettbewerbsprodukten

Fügen Sie dem PVC-Kabelmaterial 20 phr Flammschutzmittel hinzu:

Leistungskennzahlen

3.5 Hydratisiertes Zinkborat

Aluminum hydroxid

Magnesiumhydroxid

Wasserfreies Zinkborat

LOI-Wert

33,2 %

29,5 %

30,1 %

28,8 %

UL94-Einstufung

V-0

V-1

V-1

V-1

Rauchdichte (Ds)

175

320

280

210

Beibehaltungsrate der Zugfestigkeit

91 %

82 %

85 %

96 %

Kostenindex

1.00

0.65

0.75

1.15

Umfassender Effizienzindex

1.00

0.72

0.78

0.87


Ⅳ. Anwendbarkeit in der Verarbeitung: Passt perfekt zur industriellen Realität

4.1 Wärmestabilität passend zu gängigen Verarbeitungsgeräten

Kompatibilität mit gängigen Kunststoffverarbeitungstechniken

·Doppelschneckenextrusion: Der höchste Temperaturbereich liegt normalerweise bei <220 °C und das 3,5-Hydrat ist völlig stabil

·Mischung im Innenmischer: sofortige hohe Temperatur <250 °C, kurzfristige Einwirkung hat keinen Einfluss auf die Leistung

·Spritzguss: Schmelzetemperatur <280 °C, Dehydratisierungsrate auf 5 % kontrolliert

·Walzformen: Walzentemperatur normalerweise <200°C, kein Risiko

4.2 Freundliche Auswirkungen auf die Materialrheologie

Studie zum Verhalten in PVC-Plastisol

Bei Zugabe von 20 phr:

-Brinell-Viskositätsanstieg: nur 8–12 % (im Vergleich zu Aluminiumhydroxid: um 25–30 % erhöht)

-Änderung des Thixotropieindex: von 0,85 auf 0,88 (nahezu Beibehaltung der Newtonschen Flüssigkeitseigenschaften)

-Lagerstabilität: Viskositätsänderung<5 % nach 6 Monaten

Dies wird auf die Schmierwirkung und die geringe Oberflächenenergie seiner blattförmigen Partikel zurückgeführt.


Ⅴ. Die „Golden Partner“-Position des Synergieeffekts

5.1 Klassische Kombination mit Antimontrioxid

Reaktionsmechanismus:

Zn₂B₆O₁₁ + Sb₂O₃ + 12HCl → 

ZnSb ₂ O ₅ (Spinellphase)+2BCl ∝+andere Boratgläser

Kollaborationsindex (definiert nach ISO 4589):

·Individuell 3,5 hydratisiertes Zinkborat: LOI=28,5 %

·Sb₂O₃ allein: LOI=27,0 %

·1: 1. Verbindung: LOI=34,5 %

·Kooperationsindex: 1,24 (>1,2 weist auf eine starke Zusammenarbeit hin)

5.2 Multifunktionale Rolle in halogenfreien Systemen

Aus halogenfreiem EVA/Magnesiumhydroxid-Kabelmaterial:

Standardformel:

EVA (28 % VA): 100 phr

Magnesiumhydroxid: 120 ThK

3,5 Hydratisiertes Zinkborat: 25 phr

Silikon-Masterbatch: 5 phr

Leistungsverbesserung:

-LOI stieg von 38 % auf 42 %

-Die Rauchdichte liegt zwischen 250 und 160

-Zugfestigkeit reicht von 10,2 bis 11,8 MPa

-Zugelassen UL 94 V-0 (3,2 mm)

Sein Wirkungsmechanismus besteht darin, die Bildung von Magnesiumborat-Keramikschichten aus den Dehydratisierungsprodukten von Magnesiumhydroxid zu fördern.


Ⅵ. Kosteneffizienzverhältnis

Analyse der gesamten Lebenszykluskosten

Vergleichende Analyse von Kabelfabriken mit einem Jahresverbrauch von 100 Tonnen

Kostenelement

3.5 Hydratisiertes Zinkborat

Magnesiumhydroxid

Expansionsmittel auf Phosphorstickstoffbasis

Rohstoffkosten (10.000 Yuan/Jahr)

150

110

320

Kosten für den Energieverbrauch der Verarbeitung

Maßstab

+18 %

+5 %

Kosten für Geräteverschleiß

Maßstab

+35 %

Maßstab

Leistungskonformitätsrate

98 %

85 %

92 %

Umfangreicher Kostenindex

1.00

1.15

1.82


Abschluss:

Die „am häufigsten verwendete“ Position ist 3,5 hydratisiertZinkboratist ein klassischer technischer Optimierungsfall in der Materialwissenschaft: Es wird nicht die ultimative Leistung in einem einzelnen Artikel erreicht, sondern die beste Balance in vier Dimensionen: Flammschutzeffizienz, Verarbeitungsanpassungsfähigkeit, Kostenkontrolle und Umweltfreundlichkeit.

Seine zentrale Wettbewerbsfähigkeit lässt sich wie folgt zusammenfassen:

1. Genaue thermische Reaktion: strategische Abstimmung der Kristallwasserfreisetzungstemperatur und der thermischen Polymerabbautemperatur

2. Mehrdimensionaler Flammschutzmechanismus: Wirkt gleichzeitig auf die Gasphase, die kondensierte Phase und die Barrierephase

3. Systemkompatibilität: Freundliche Koexistenz mit den allermeisten Polymeren und Verarbeitungstechniken

4. Wirtschaftliche Nachhaltigkeit: Bereitstellung zuverlässiger Flammschutzsicherheit zu niedrigsten Gesamtkosten

Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
AblehnenAkzeptieren