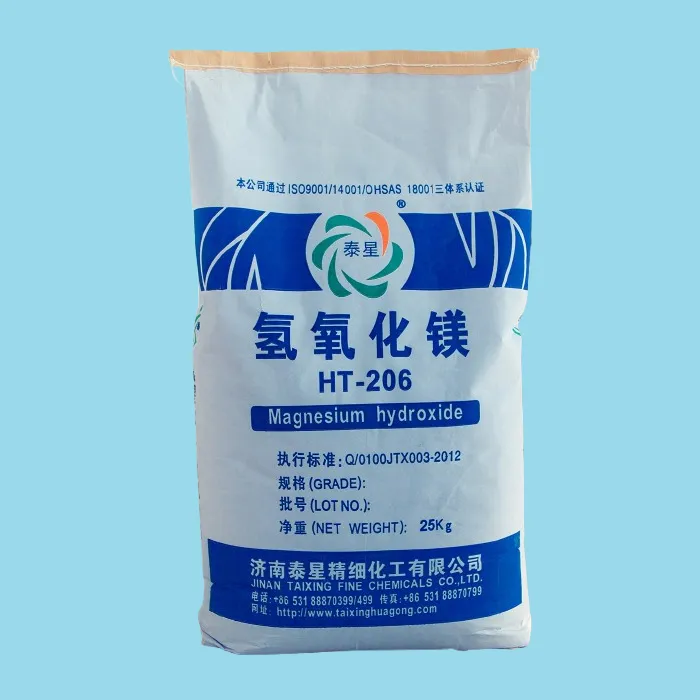
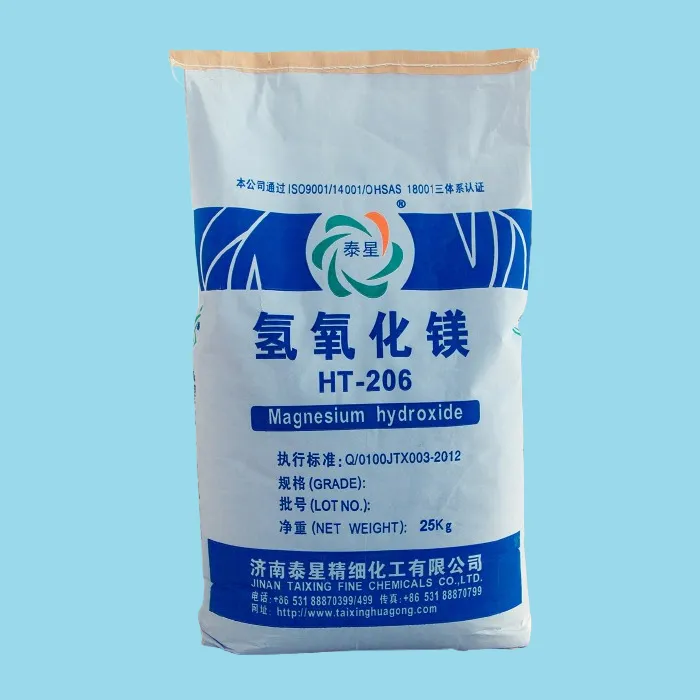
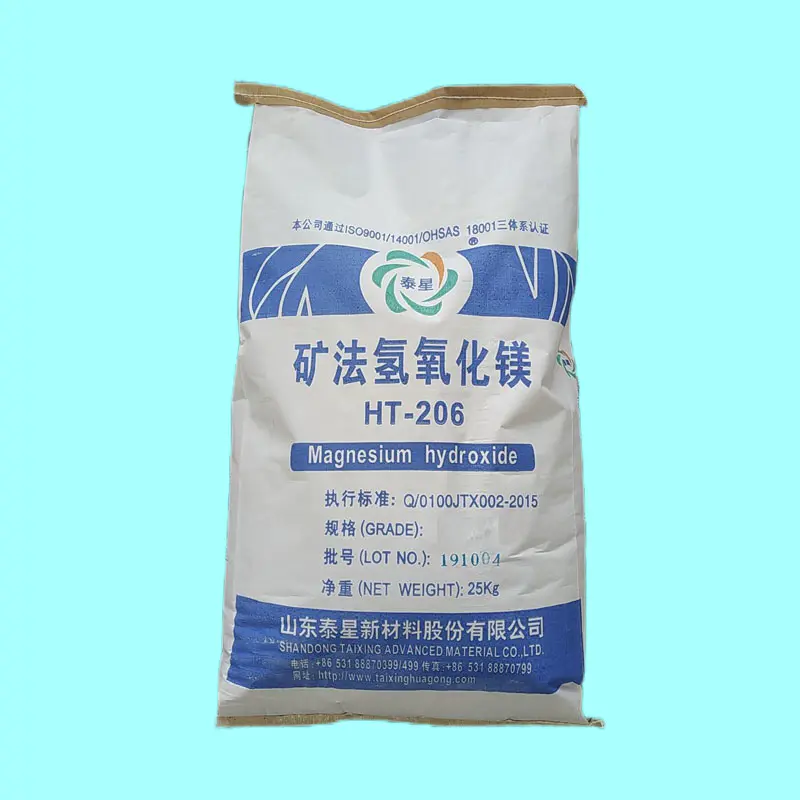
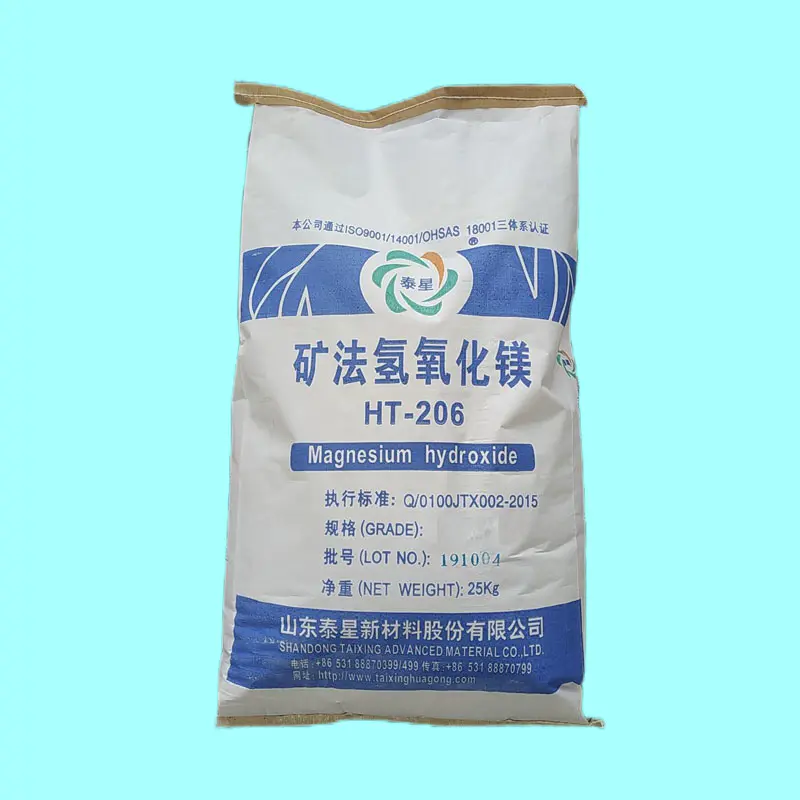
Hochreines MDH (Magnesiumhydroxid), ungiftig, halogenfrei, umweltfreundlich und kohlenstoffarm, löst die Probleme traditioneller MDH-Reinheitsmängel, Störungen durch Verunreinigungen, schlechte Kompatibilität und andere Branchen. Es wurde speziell für Bereiche wie elektronische Halbleiter, neue Energien, pharmazeutische Präparate, hochwertige Flammschutzmittel, Präzisionschemikalien usw. entwickelt, die strenge Reinheit und Stabilität erfordern. Bereitstellung integrierter Materiallösungen für High-End-Fertigungsunternehmen weltweit.
Kerntechnologie-Säule: Den Sprung von „rein“ zu „exzellent“ schaffen
1. Ultrareine Qualität, ultimative Kontrolle von Verunreinigungen
-Reinheitsdurchbruch: MDH-Hauptgehalt ≥ 99,5 % (Spitzenprodukte können 99,9 % erreichen), Hauptverunreinigungsgehalt erreicht das international führende Niveau – Fe ₂ O3 ≤ 0,005 %, CaO ≤ 0,08 %, SiO ₂ ≤ 0,03 %, Gesamtmenge an Schwermetallen (Pb/Cd/As/Hg) ≤ 1 ppm, Chloridionen (Cl ⁻), Sulfationen (SO ₄² ⁻) ≤ 10 ppm, um die Beeinträchtigung der Leistung von Endprodukten aus der Quelle durch Verunreinigungen zu vermeiden und sich an sensible Szenarien wie Halbleiter und Pharmazeutika anzupassen.
-Präzisionsdetektionsgarantie: Hochwertige Detektionsgeräte wie ICP-MS (Massenspektrometrie mit induktiv gekoppeltem Plasma), XRD (Röntgenbeugung) und Ionenchromatographie werden verwendet, um eine vollständige Elementanalyse von mehr als 20 Indikatoren für jede Produktcharge durchzuführen. Es wird ein vollständiges Rückverfolgbarkeitssystem für das „Rohstoffprozess-Endprodukt“ eingerichtet, und Reinheitsdaten sind genau rückverfolgbar, um die Qualitätsprüfungsanforderungen von High-End-Kunden weltweit zu erfüllen.
-Geringe flüchtige Verunreinigungen: Gehalt an flüchtigen organischen Verbindungen (VOC) ≤ 5 ppm, keine schädliche Gasfreisetzung bei Hochtemperaturverarbeitung oder Präzisionsreaktionen, Schutz der Produktionsausrüstung und Endproduktstabilität, besonders geeignet für elektronische Verpackungen, Hochtemperatur-Flammschutzmittel und andere Szenarien.
2. Präzise Regulierung und Leistungssteigerung
-Partikelgrößendesign mit enger Verteilung: Anpassbarer D50-Partikelgrößenbereich von 0,3–5 μm, Partikelgrößenverteilungsspanne (D90/D10) ≤ 2,2, ausgezeichnete Dispergierbarkeit, kann gleichmäßig in Polymermaterialien, pharmazeutische Präparate, Beschichtungen und andere Systeme integriert werden, stabile Dispersion kann ohne zusätzliche Dispergiermittel erreicht werden und die Dispersionseffizienz wird im Vergleich zu herkömmlichem MDH um 40 % erhöht.
- Hochaktive Kristallstruktur: Durch die auf Supergravitation ausgerichtete Kristallisationstechnologie werden regelmäßige sechseckige plattenförmige Kristalle mit einer Oberflächendichte der aktiven Hydroxyl (-OH)-Stellen von ≥ 1,2 × 10 ¹⁹/m² gebildet. Die Flammschutzeffizienz ist im Vergleich zu herkömmlichem MDH um 30 % erhöht und die Schadstoffadsorptionskapazität ist um 25 % erhöht, was Funktionalität und Praktikabilität vereint.
-Geringe Feuchtigkeitsaufnahme und geringe Klumpeneigenschaften: Feuchtigkeitsgehalt ≤ 0,3 % (Bestnote ≤ 0,1 %), Feuchtigkeitsaufnahmerate ≤ 0,5 % (25 ℃, relative Luftfeuchtigkeit 85 %, 24 Stunden), es ist nicht leicht, während der Lagerung und Verwendung zu verklumpen, wodurch die Produktionskontinuität gewährleistet wird, besonders geeignet für groß angelegte Anwendungen in automatisierten Produktionslinien.
3. Multi-Domänen-Anpassung, präzise Ermächtigung von Funktionen
-High-End-Flammschutz-Upgrade: Präzise Zersetzungstemperatur von 345 °C, Wärmeabsorption pro Masseneinheit von 81,5 kJ/mol, Rauchdichte (DS) ≤ 50 während der Verbrennung, frei von Halogenen und ungiftigem Gas, geeignet für Halbleiterverpackungen, neue Energiebatteriegehäuse, Innenräume in der Luft- und Raumfahrt und andere Bereiche mit hohen Anforderungen an die Flammschutzbewertung und den Umweltschutz. Es besteht problemlos internationale Zertifizierungen wie UL94 V0 (1,0 mm) und IEC 60695. Durch die Zugabe von 45 % zum PP-System kann die UL94 V0-Klasse erreicht werden, mit einer Beibehaltung der mechanischen Eigenschaften von ≥ 85 %.
- Milde Neutralisierung in pharmazeutischer Qualität: Der pH-Wert der 10 %igen wässrigen Lösung beträgt 9,2–9,8, ist schwach alkalisch und weist eine hervorragende Pufferleistung auf. Bei der Neutralisation saurer Substanzen verläuft die Reaktion schonend und der pH-Wert schwankt um ≤± 0,3. Es eignet sich für pharmazeutische säurefeste Zubereitungen, präzise chemische Neutralisationsreaktionen und andere Szenarien, um Produktfehler aufgrund lokaler Alkalität zu vermeiden. Es entspricht USP (United States Pharmacopeia) und Ph.Eur. (Europäisches Arzneibuch) Standards.
-Effiziente gezielte Adsorption: Die Adsorptionskapazität für Schwermetallionen (Pb²⁺, Hg²⁺, Cr⁶⁺), Fluoridionen (F⁻) und organische Schadstoffe beträgt ≥ 120 mg/g, mit einer schnellen Adsorptionsrate (Erreichen der Adsorptionsgleichgewichtszeit ≤ 30 Minuten) und einfacher Trennung nach der Adsorption. Es eignet sich für High-End-Umweltschutzszenarien wie die Reinwasseraufbereitung in elektronischer Qualität und die pharmazeutische Zwischenreinigung.
4. Vollständige Anpassung der Szenensicherheit
-Sicherheitsgarantie für die gesamte Kette: Der Produktionsprozess basiert auf einem geschlossenen und automatisierten Kontrollsystem, um eine Verschmutzung durch Menschen zu vermeiden. Das Produkt ist ungiftig, geruchlos und nicht reizend. Die Zersetzungsprodukte sind Magnesiumoxid (MgO) und Wasser, beides umweltfreundliche Stoffe. Sie können direkt in sensiblen Bereichen wie pharmazeutischen Hilfsstoffen, Flammschutzmitteln für Babyprodukte und Lebensmittelkontaktmaterialien eingesetzt werden.
-Staubarmes Umweltdesign: Durch die Antibackbehandlung und die staubarme Verpackungstechnologie beträgt die während des Gebrauchs fliegende Staubmenge ≤ 5 mg/m³, was den Staubemissionsstandards der OSHA (Occupational Safety and Health Administration) entspricht und die Sicherheit der Produktionsumgebung und die Gesundheit der Bediener gewährleistet.
1. Elektronische Halbleiter und neue Energiefelder
-Halbleiterverpackung: Wird für Halbleiterverpackungsmaterialien und Leiterplattensubstrate mit einem Verunreinigungsgehalt von ≤ 1 ppm verwendet, um durch Ionenmigration verursachte Kurzschlüsse im Stromkreis zu vermeiden, eine Spannungsfestigkeit von ≥ 20 kV/mm, eine Verbesserung der Lebensdauer und Stabilität elektronischer Geräte und die Einhaltung des RoHS 2.0-Standards in der Elektronikindustrie.
-Neue Energiebatterien: kompatibel mit Lithiumbatterieseparatoren und flammhemmenden Materialien für Batteriegehäuse, mit Zersetzungstemperaturen, die der Arbeitstemperatur der Batterie entsprechen (-20 ℃ -60 ℃), keine Freisetzung giftiger Gase, Verbesserung der Sicherheitsleistung von Fahrzeugen und Energiespeichergeräten mit neuer Energie und Erfüllung der Anforderungen der internationalen Zertifizierung IEC 62133.
-5G-Kommunikationsausrüstung: Wird für 5G-Basisstationsgehäuse und Kommunikationskabel verwendet, um flammhemmend zu sein und eine stabile Leistung in Umgebungen mit hohen Temperaturen und hoher Luftfeuchtigkeit zu gewährleisten. Der Flammschutzgrad erreicht UL94 V0 (1,0 mm) und die Rauchtoxizität entspricht dem GB/T 20284-Standard, wodurch ein langfristig stabiler Betrieb von Kommunikationsgeräten gewährleistet wird.
2. In den Bereichen Medizin und Lebensmittel
-Pharmazeutische Hilfsstoffe: Als Rohstoffe für Antazida werden sie in pharmazeutischen Präparaten zur Linderung übermäßiger Magensäure verwendet (z. B. Magenschleimhautschutzmittel und säurefeste Kautabletten). Sie neutralisieren sanft die Magensäure, ohne das Gleichgewicht der Darmmikrobiota zu beeinträchtigen, und entsprechen USP (United States Pharmacopeia), Ph.Eur. (Europäisches Arzneibuch) und Chinesisches Arzneibuch (ChP). Sie sind in die Lieferketten mehrerer multinationaler Pharmaunternehmen eingetreten.
-Lebensmittelzusatzstoffe: werden als pH-Regulator und Konservierungsmittel in Lebensmitteln wie Milchprodukten, Getränken und Backwaren verwendet, um den Säuregehalt des Produkts zu regulieren und die Haltbarkeit zu verlängern, in Übereinstimmung mit den Lebensmittelzusatzstoffstandards GB 25579-2010 (China) und FDA 21 CFR Part 184 (USA).
-Rohstoffe für Gesundheitsprodukte: Als Magnesiumergänzungsrohstoff, Magnesiumgehalt ≥ 41 %, leicht vom menschlichen Körper absorbierbar, geeignet für Kalziumtabletten, zusammengesetzte Nährstoffe und andere Gesundheitsprodukte, erfüllt die Reinheits- und Sicherheitsanforderungen der globalen Gesundheitsproduktindustrie.
3. High-End-Flammschutz- und Baustoffbereich
-Flammhemmende technische Kunststoffe: werden für technische Kunststoffe wie PC, PA, PBT usw. verwendet, z. B. für elektronische Automobilkomponenten und Innenteile für die Luft- und Raumfahrt, um eine effiziente Flammhemmung und Umweltverträglichkeit zu erreichen, ohne die mechanischen Eigenschaften des Materials (Zugfestigkeit, Schlagzähigkeit) zu beeinträchtigen und Industriestandards wie ISO 6722 und SAE J1128 zu erfüllen.
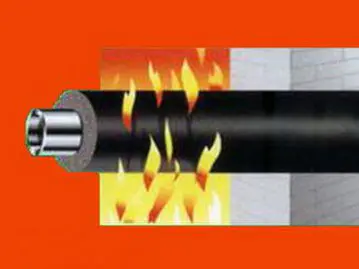
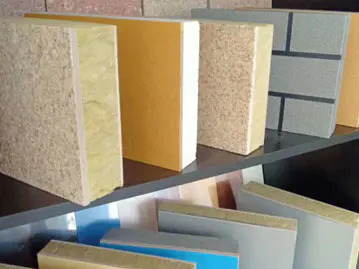
-Hochwertige Baumaterialien: werden für feuerfeste Expansionsbeschichtungen und hochwertige Dämmplatten verwendet. Durch Zugabe von 30–40 % kann die Beschichtung eine Feuerwiderstandsdauer von ≥ 1,5 Stunden erreichen. Die Dämmplatte hat eine Flammschutzklasse von B1 oder höher, eine geringe Rauchdichte und ist für öffentliche Orte wie Gewerbegebäude und den Schienenverkehr geeignet. Es entspricht GB 55037-2022 „General Code for Building Fire Protection“.
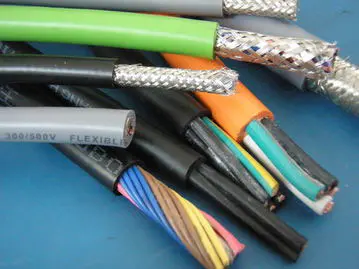
-Spezialkabel: werden für Hochspannungskabel, Ummantelungen von Schienentransportkabeln und Isolierschichten verwendet, geeignet für Verarbeitungstemperaturen über 300 °C, mit ausgezeichneter elektrischer Isolationsleistung, zertifiziert nach IEC 60332-1-2 flammhemmend, was einen sicheren Einsatz in extremen Umgebungen gewährleistet.
4. Präzisionschemikalien und andere Bereiche
-Präzise chemische Synthese: Als Katalysatorträger und Neutralisator für die organische Synthese wird es im Syntheseprozess von pharmazeutischen Zwischenprodukten, hochwertigen Beschichtungsadditiven usw. verwendet, um den Reaktionsprozess störende Verunreinigungen zu vermeiden, die Produktausbeute und -reinheit zu verbessern und sich an die strengen Anforderungen der Feinchemieindustrie anzupassen.
- Reinwasseraufbereitung in elektronischer Qualität: Wird für die Reinstwasserreinigung in der Halbleiter- und Elektronikindustrie verwendet und entfernt Spuren von Fluorid und Schwermetallionen aus dem Wasser, um den UPW-Standard (Ultra Pure Water) mit einem spezifischen Widerstand von ≥ 18 M Ω · cm zu erreichen, was den Anforderungen der Reinigung und Aufbereitung elektronischer Geräte entspricht.
-Kosmetik-Rohstoffe: werden für Hautpflegeprodukte, Zahnpasta und andere Produkte verwendet, als pH-Regulator und Adsorptionsmittel, sanft und nicht reizend, in der Lage, Gerüche und Öle von der Hautoberfläche zu absorbieren, in Übereinstimmung mit den EU-Normen der Kosmetikverordnung (EG) 1223/2009.
F1: Was ist der Hauptunterschied zwischen hochreinem MDH und gewöhnlichem MDH in Industriequalität?
A1: Die Hauptunterschiede spiegeln sich in der Reinheitsschwelle, der Verunreinigungskontrolle und der Szenarioanpassung wider: Die Reinheit von gewöhnlichem MDH in Industriequalität beträgt größtenteils 98,0 % bis 99,0 %, und der Gehalt an Verunreinigungen (Fe, Ca, Schwermetalle) liegt im Bereich von ppm bis tausend ppm, was für gewöhnliche Flammschutzmittel, Abwasserbehandlung und andere Szenarien geeignet ist; Hochreines MDH hat eine Reinheit von ≥ 99,5 %, wobei wichtige Verunreinigungen (Fe, Schwermetalle) auf 1 ppm und ionische Verunreinigungen (Cl ⁻, SO ₄² ⁻) ≤ 20 ppm kontrolliert werden. Es wurde speziell für High-End-Szenarien wie elektronische Halbleiter, Pharmazeutika und Lebensmittel entwickelt, die empfindlich auf Reinheit reagieren, und kann Produktausfälle und Leistungsschwankungen aufgrund von Verunreinigungen bei besserer Chargenstabilität vermeiden.
F2: Gibt es besondere Anforderungen an die Lagerbedingungen von hochreinem MDH? Wie lange ist die Qualitätsgarantiezeit?
A2: Die Lagerung muss die drei Hauptbedingungen „Trockenheit, Belüftung und Kühle“ erfüllen: Temperaturkontrolle bei 5–30 °C, relative Luftfeuchtigkeit ≤ 60 %, Feuchtigkeit und direkte Sonneneinstrahlung vermeiden und von sauren Substanzen und Oxidationsmitteln fernhalten; Die Verpackung verfügt über ein doppelschichtiges Dichtungsdesign (äußere Schicht aus laminiertem gewebtem Beutel + innere Schicht aus PE-Innenfolie), wodurch Feuchtigkeit und Luft wirksam isoliert werden. Die Haltbarkeit beträgt im ungeöffneten Zustand 24 Monate; Es wird empfohlen, es innerhalb eines Monats nach dem Öffnen zu verbrauchen. Sollte es zu einer leichten Verklumpung kommen, hat ein sanftes Zerkleinern keinen Einfluss auf die Leistung (Reinheit und Dispergierbarkeit bleiben unverändert).
Wenn Sie hochreines MDH, 99,5 % MDH, MDH in elektronischer Qualität, MDH in pharmazeutischer Qualität oder High-End-MDH suchen, ist Taixing Ihr bester Partner und wir bieten die Zusammenarbeit zum niedrigsten Preis!
Adresse
Lvye Road West, Diao Town Chemical Industry Park, Wirtschafts- und Technologieentwicklungszone Mingshui, Zhangqiu, Jinan, China
Tel